包装機の刃がフィルムの破れを引き起こす理由:実践的なトラブルシューティングガイド
簡単な説明:
フィルムの破れは包装フィルムのせいだとされることが多いが、それは原因の一部に過ぎない。日常の包装作業では、刃、アンビル、刃が材料に食い込む方法、機械の状態など、すべてが切断結果に影響を与える。交換用の刃は作業台では切れ味が良さそうに見えても、実際に生産速度に達すると切断不良を起こす可能性がある。
このガイドでは、最もよく見られる故障パターンについて見ていきます。包装機用ナイフ破れたフィルム、垂れ下がった糸、バリ、不均一な切断面、そして予想外に短い刃の寿命など。目的は、あらゆる問題を材料の問題のように見せかけることではありません。次の刃を注文する前に、包装チームが真の原因を絞り込むのを支援することです。
カタログ番号ではなく、カットから始めましょう
ラインのフィルムが破れ始めた場合、最も迅速な対応策は通常、最後に使用したブレードを再注文することです。これは、そのブレードが以前に安定した結果をもたらしていた場合にのみ妥当です。交換後すぐに同じ不具合が再発する場合は、ナイフの仕様は仕様書上は正しくても、実際のラインの状態には合っていない可能性があります。
刃の切れ味を測る前に、不良品のパッケージをよく見てください。切断線が端に達する前にフィルムが破れていますか?切断線の近くに白い応力痕がありますか?切断されたというより、端が引っ張られたように見えますか?これらの詳細から、原因が異なっていることがわかります。きれいに切断されていても完全に切断されていない場合と、フィルムが伸びてギザギザになった場合では、問題が異なります。
1. カットが完了する前にフィルムが破れる
フィルムが裂けるのは、通常、ナイフがフィルムを切断しようとしている際に、フィルムが引き伸ばされていることを意味します。刃の切れ味が鈍いことが原因の一つですが、それだけではありません。刃の角度が不適切だったり、横方向の負荷が大きすぎたり、アンビルが不均一に摩耗していたりすると、切断動作が引き抜き動作に変わってしまうことがあります。
- 切断角度を確認してください。厚いラミネート用に設計された刃は、薄いバリアフィルムには切れ味が強すぎたり、鈍すぎたりする可能性がある。
- 金床またはカウンターナイフを確認してください。凹み、溝、または接着剤の蓄積があると、刃とフィルムの接触状態が変わります。
- ブレードの位置合わせを確認してください:パックの片側だけが破れた場合は、全体的な切れ味の低下よりも、位置ずれが発生する可能性が高い。
- 張力と速度を同時にチェックする:低速では問題なく機能する設定でも、生産中に負荷が増加すると機能しなくなる可能性がある。
軟包装やHFFS(高圧充填包装)においては、鋼材のグレードと同様に刃先の形状も重要です。細く精密な刃先はフィルムを剥離するのに必要な力を軽減できますが、十分な刃の剛性も必要です。こうしたバランスこそが、製品名だけよりも図面、サンプル刃、製品ライン情報の方がはるかに役立つ理由です。
2. 切断後にバリ、糸状の跡、または粗いエッジが残る
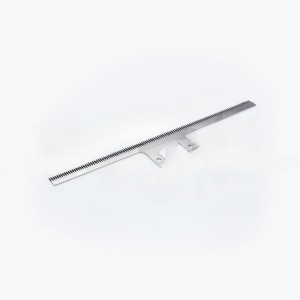
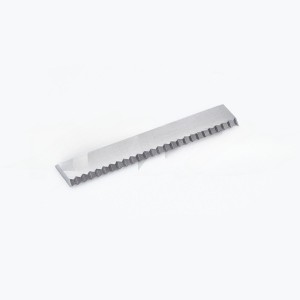
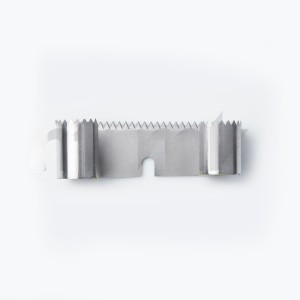
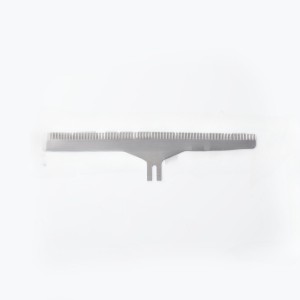
刃の縁が粗いのは、すでに摩耗した刃によく見られる現象ですが、新しい刃にバリが繰り返し発生するのは包装機用ブレードより詳細な調査が必要です。多くの場合、問題は歯の形状や鋸歯の形状と材料の積層構造との不一致にあります。
ギザギザ刃は、フィルムをしっかりと切断する必要がある場合に有効ですが、ギザギザのピッチ、歯の深さ、歯の仕上げは、他の機械からそのままコピーすることはできません。あるフィルムをきれいに切断できるパターンでも、別のフィルム、特に多層構造や接着剤コーティングが施された包装では、糸くずが残ってしまう可能性があります。
| 目に見える症状 | 確認すべき可能性のある理由 | 役立つ次のアクション |
|---|---|---|
| 切り口に沿って細い糸が通っている | 摩耗した微細な鋸歯状構造または不適切な歯ピッチ | 拡大して旧型と新型のエッジ形状を比較する |
| 角の一つがほつれている | 刃または金床が平行ではない | 取り付け面、クランプ、振れを確認してください。 |
| エッジが溶けているように見える、または引きずられているように見える | 熱、接着剤の蓄積、または過度の摩擦 | 清掃間隔とフィルム接触点を点検する |
| カットはパックごとに異なります | フィルムの張力または位置合わせが不安定です。 | 鋼材交換前に、ライン速度、張力、故障頻度を記録してください。 |
3. 交換用ブレードの摩耗が早すぎる
刃の寿命が短いという問題は、単に最も硬い素材を選ぶだけでは解決しません。非常に硬い鋼は摩耗に強いですが、衝撃や振動、あるいは不完全な表面などがある場所では、その性能が発揮されにくい場合があります。より重要な問いは、「実際に刃を摩耗させているのは何なのか?」ということです。
クリーンで乾燥したフィルム切断においては、材料の大幅な変更よりも、切断面の形状や表面仕上げの方が重要となる場合があります。研磨性のあるフィルム、充填フィルム、またはカウンターナイフとの接触頻度が高いラインの場合は、耐摩耗性工具鋼や適切なコーティングが有効な場合があります。食品包装機器の場合、設計においては、洗浄手順、腐食への曝露、およびバッチ間で仕様を再現できる能力も考慮する必要があります。
摩耗した包装用ナイフを評価する際には、摩耗パターンを確認します。刃先が均一に丸みを帯びている場合は、通常の摩耗を示唆します。欠けている部分は、衝撃、強い異物混入、または刃のずれを示しています。刃の片側が磨耗している部分は、切断ではなく摩擦による摩耗を示していることが多いです。摩耗パターンは実用的な証拠であり、交換用ナイフの設計の指針となるべきです。
4. ナイフ以外にも注意が必要な部分がある場合
刃の不具合の多くは、刃の外側から始まります。ホルダーが摩耗すると、わずかな動きが生じます。クランプが汚れていると、わずかな角度が加わります。アンビルが損傷すると、ラインに取り付けられる交換用ナイフの寿命が短くなります。これらの部品を確認せずに刃先だけを交換すると、高額な再注文と再故障の悪循環に陥る可能性があります。
トレイのシーリングおよび熱成形装置では、ナイフと成形またはシーリングツールの関係が特に重要です。ラインで成形トレイを切断したり、フィルムをシーリングしたりする場合は、ナイフと嵌合部品を確認してください。当社のページでは、トレイシーリングナイフそして熱成形機用ナイフこれらのシステムで一般的に使用される交換部品の種類を示します。
交換用ナイフの精度を高める情報
サプライヤーは通常、部品番号に基づいて作業を進めることができますが、部品番号だけでは、解消しようとしている不具合の原因を特定することはできません。特注品または交換用の包装用ナイフについては、以下の情報があると、より適切な推奨事項を提示できます。
- 使用済みブレードの鮮明な写真、特に摩耗した刃先と取り付け穴が写っているもの。
- 全長、幅、厚さ、穴の位置、歯や鋸歯の詳細
- 機械のメーカーとモデル、さらにフィルム切断、製袋、トレイシーリング、熱成形のいずれの操作であるか。
- フィルムの種類、および材質、厚さ、コーティング、洗浄剤の変更
- 欠陥の簡単な説明と、それが実行中に発生するタイミング
その情報があれば、刃が元の仕様と完全に一致するべきか、それとも刃の形状、材質、表面処理を調整すべきかを判断することができます。ほとんどの製品ラインにおいて、最適な交換用刃は最も複雑な刃ではありません。常に安定した切れ味を発揮し、正しく装着でき、繰り返し使用しても問題のない刃こそが最適なのです。
よくある質問
より鋭利な刃を使えば、フィルムの破れは必ず解決できるのだろうか?
いいえ。刃先を鋭くすれば切断力は軽減されるかもしれませんが、刃のずれは、刃のずれ、刃先の損傷、張力の不安定さ、または刃の形状の不適切さによっても発生する可能性があります。これらの要因を確認せずに刃を交換しても、根本的な問題は一時的にしか解決しません。
包装機械の刃は、最も硬い鋼材で作るべきでしょうか?
必ずしもそうとは限りません。材料の選定は、フィルムの種類、切断方法、摩耗メカニズム、機械の状態に合わせて行う必要があります。硬度だけを基準に選定するよりも、バランスの取れた仕様を選ぶ方が一般的に信頼性が高くなります。
特注交換用パッケージブレードを注文する際には、何を送付すればよいですか?
図面も役立ちますが、実際のサンプルや使用済みエッジの写真の方が多くの場合より効果的です。交換部品を単なる予備部品ではなく、実際に機能する部品として評価できるよう、機械の詳細、切断対象の材料、具体的な切断線の問題点を記載してください。
LIJIANは、包装、食品加工、材料加工機器用の交換用ブレードおよび特注ブレードを製造しています。交換用ブレードの検討をご希望の場合は、上記の操作詳細と併せてブレードの図面またはサンプルをお送りください。