প্যাকেজিং মেশিনের ছুরি কেন ফিল্ম ছিঁড়ে ফেলে: একটি ব্যবহারিক সমস্যা সমাধান নির্দেশিকা
সংক্ষিপ্ত বিবরণ:
ফিল্ম ছিঁড়ে যাওয়ার জন্য প্রায়শই প্যাকেজিং ফিল্মকে দায়ী করা হয়, কিন্তু সেটা ঘটনার একটি অংশ মাত্র। দৈনন্দিন প্যাকেজিংয়ের কাজে ছুরি, নেহাই, ব্লেডটি যেভাবে উপাদানে প্রবেশ করে এবং মেশিনের অবস্থা—এই সবকিছুই কাটার ওপর প্রভাব ফেলে। একটি প্রতিস্থাপন করা ছুরি বেঞ্চে ধারালো দেখালেও, উৎপাদনের গতিতে পৌঁছানোর পর সেটি দিয়ে খারাপভাবে কাটা যেতে পারে।
এই নির্দেশিকাটি ব্যর্থতার সেই ধরণগুলো নিয়ে আলোচনা করে যা আমরা প্রায়শই দেখতে পাইপ্যাকেজিং মেশিনের ছুরিছেঁড়া ফিল্ম, ঝুলে থাকা সুতোর প্রান্ত, অমসৃণ কাটা ধার এবং অপ্রত্যাশিতভাবে ব্লেডের আয়ু কমে যাওয়া। এর উদ্দেশ্য প্রতিটি সমস্যাকে উপাদানগত ত্রুটি হিসেবে তুলে ধরা নয়। বরং, পরবর্তী ব্লেডের সেট অর্ডার করার আগে প্যাকেজিং দলকে আসল কারণটি খুঁজে বের করতে সাহায্য করাই এর উদ্দেশ্য।
কাটিং দিয়ে শুরু করুন, ক্যাটালগ নম্বর দিয়ে নয়।
যখন কোনো লাইন ফিল্ম ছিঁড়তে শুরু করে, তখন সাধারণত সবচেয়ে দ্রুত পদক্ষেপ হলো আগের ব্লেডটি পুনরায় অর্ডার করা। এটি কেবল তখনই যুক্তিসঙ্গত, যখন ব্লেডটি আগে স্থিতিশীল ফলাফল দিয়েছে। যদি প্রতিস্থাপনের পরপরই একই সমস্যা আবার ফিরে আসে, তাহলে ছুরির স্পেসিফিকেশন কাগজে-কলমে সঠিক হলেও লাইনের প্রকৃত অবস্থার জন্য তা ভুল হতে পারে।
ব্লেড মাপার আগে, নষ্ট হয়ে যাওয়া প্যাকেটটি দেখুন। কাটা শেষ হওয়ার আগেই কি ফিল্মটি ছিঁড়ে যাচ্ছে? কাটার কাছাকাছি কি কোনো সাদা দাগ আছে? কিনারাটি কি কাটার পরিবর্তে টানা হয়েছে বলে মনে হচ্ছে? এই বিবরণগুলো বিভিন্ন কারণ নির্দেশ করে। একটি পরিষ্কার কিন্তু অসম্পূর্ণ কাটা এবং প্রসারিত ফিল্মের অমসৃণ কিনারা একই সমস্যা নয়।
১. কাট সম্পূর্ণ হওয়ার আগেই ফিল্মটি ছিঁড়ে যায়।
ফিল্ম ছিঁড়ে যাওয়ার সাধারণ অর্থ হলো, ছুরি দিয়ে কোনো বস্তুকে আলাদা করার চেষ্টার সময় সেটি প্রসারিত হচ্ছে। ভোঁতা ধার এর একটি কারণ, কিন্তু এটিই একমাত্র কারণ নয়। ভুল বেভেল, অতিরিক্ত পার্শ্বীয় চাপ, বা অসমভাবে ক্ষয়প্রাপ্ত অ্যানভিল—এগুলো সবই কাটার ক্রিয়াকে টানার ক্রিয়ায় পরিণত করতে পারে।
- কাটার কোণ পরীক্ষা করুন:মোটা ল্যামিনেটের জন্য তৈরি ব্লেড পাতলা ব্যারিয়ার ফিল্মের জন্য খুব বেশি ধারালো বা খুব বেশি ভোঁতা হতে পারে।
- নেহাই বা কাউন্টার নাইফ পরীক্ষা করুন:নিচু স্থান, খাঁজ বা জমে থাকা আঠা ব্লেডটি ফিল্মের সংস্পর্শে আসার ধরণকে পরিবর্তন করে দেয়।
- ব্লেডের সারিবদ্ধতা পরীক্ষা করুন:যদি প্যাকটির কেবল এক পাশ ছিঁড়ে যায়, তবে সার্বিকভাবে স্পষ্টতা হারানোর চেয়ে বিন্যাসে ত্রুটি হওয়ার সম্ভাবনাই বেশি।
- টান এবং গতি একসাথে পরীক্ষা করুন:উৎপাদনের সময় চাপ বাড়লে কম গতিতে কাজ করে এমন কোনো সেটিং বিকল হয়ে যেতে পারে।
ফ্লেক্সিবল প্যাকেজিং এবং এইচএফএফএস (HFFS) কাজের ক্ষেত্রে, স্টিলের গ্রেডের মতোই ব্লেডের প্রান্তের জ্যামিতিও সমান গুরুত্বপূর্ণ। একটি সরু ও সুনির্দিষ্ট কাটিং এজ ফিল্ম আলাদা করার জন্য প্রয়োজনীয় বল কমাতে পারে, কিন্তু এর জন্য ব্লেডের পর্যাপ্ত দৃঢ়তা থাকা আবশ্যক। এই ভারসাম্য রক্ষার কারণেই শুধুমাত্র পণ্যের নামের চেয়ে একটি ড্রয়িং, নমুনা ব্লেড এবং লাইন সম্পর্কিত তথ্য বেশি উপযোগী।
২. কাটার পরে বুর, সুতার মতো অংশ বা অমসৃণ প্রান্ত
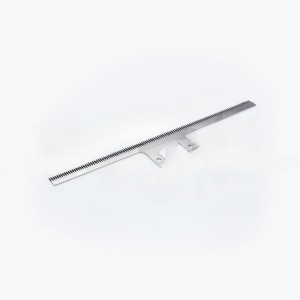
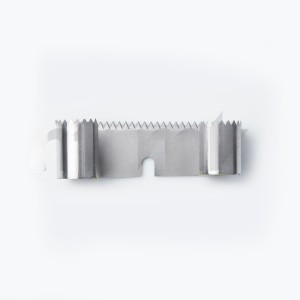
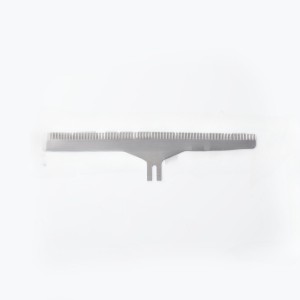
সাধারণত পুরনো ব্লেডের ধারই অমসৃণ হওয়ার কারণ, কিন্তু নতুন ব্লেডেও বারবার অমসৃণ ধার দেখা যায়।প্যাকেজিং মেশিনের ব্লেডআরও নিবিড়ভাবে পরীক্ষা করা প্রয়োজন। অনেক ক্ষেত্রে, দাঁত বা খাঁজের নকশা এবং উপাদানের স্তরের মধ্যে অমিলই হলো সমস্যাটি।
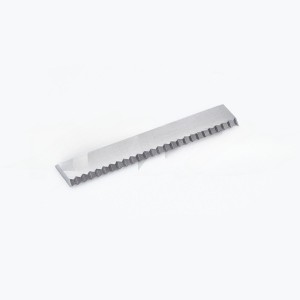
যেখানে ফিল্মকে ভালোভাবে আটকে রাখার প্রয়োজন হয়, সেখানে খাঁজকাটা ছুরি উপযোগী, কিন্তু এর খাঁজের ব্যবধান, দাঁতের গভীরতা এবং মসৃণতা অন্য কোনো মেশিন থেকে হুবহু নকল করা যায় না। যে নকশা একটি ফিল্মকে পরিষ্কারভাবে কাটে, তা অন্যটিতে সুতোর মতো দাগ রেখে যেতে পারে, বিশেষ করে যখন প্যাকে একাধিক স্তরের কাঠামো বা আঠালো প্রলেপ ব্যবহার করা হয়।
| দৃশ্যমান লক্ষণ | যাচাই করার সম্ভাব্য কারণ | পরবর্তী দরকারি পদক্ষেপ |
|---|---|---|
| কাটা অংশ বরাবর সূক্ষ্ম সুতা | ক্ষয়প্রাপ্ত ক্ষুদ্র খাঁজ বা অনুপযুক্ত দাঁতের ব্যবধান | বিবর্ধনের অধীনে পুরানো এবং নতুন প্রান্তের প্রোফাইল তুলনা করুন |
| এক কোণা ছেঁড়া। | ব্লেড বা নেহাই সমান্তরাল নয় | মাউন্টিং সারফেস, ক্ল্যাম্পিং এবং রানআউট পরীক্ষা করুন। |
| প্রান্তটি গলিত বা টানা বলে মনে হচ্ছে | তাপ, আঠালো পদার্থ জমা হওয়া বা অতিরিক্ত ঘর্ষণ | পরিষ্কার করার ব্যবধান এবং ফিল্মের সংস্পর্শ বিন্দুগুলো পরিদর্শন করুন। |
| প্যাকেট ভেদে কাটিং ভিন্ন হয়। | ফিল্মের টান বা রেজিস্ট্রেশন অস্থিতিশীল | স্টিল পরিবর্তন করার আগে লাইনের গতি, টান এবং ব্যর্থতার হার রেকর্ড করুন। |
৩. প্রতিস্থাপন ব্লেডটি খুব দ্রুত নষ্ট হয়ে যায়।
ব্লেডের স্বল্প আয়ু সমস্যার সমাধান শুধু সহজলভ্য সবচেয়ে কঠিন উপাদানটি বেছে নিলেই হয় না। খুব শক্ত ইস্পাত ঘর্ষণ ভালোভাবে প্রতিরোধ করতে পারে, কিন্তু যেখানে দড়িটি আঘাত, কম্পন বা কোনো অমসৃণ পৃষ্ঠের সংস্পর্শে আসে, সেখানে এটি ততটা সহনশীল নাও হতে পারে। আরও ভালো প্রশ্ন হলো: আসলে কী ধারটিকে ক্ষয় করছে?
পরিষ্কার ও শুষ্ক ফিল্ম কাটিংয়ের ক্ষেত্রে, বড় ধরনের উপাদান পরিবর্তনের চেয়ে প্রান্তের জ্যামিতি এবং পৃষ্ঠের মসৃণতা বেশি গুরুত্বপূর্ণ হতে পারে। ঘর্ষণকারী ফিল্ম, ফিল্ড ফিল্ম বা কাউন্টার নাইফের সাথে ঘন ঘন সংস্পর্শে আসা লাইনের জন্য, ক্ষয়-প্রতিরোধী টুল স্টিল বা একটি উপযুক্ত আবরণ ব্যবহার করা যুক্তিযুক্ত হতে পারে। খাদ্য প্যাকেজিং সরঞ্জামের ক্ষেত্রে, নকশার সময় পরিষ্কার করার পদ্ধতি, ক্ষয়ের প্রভাব এবং বিভিন্ন ব্যাচে নির্দিষ্ট স্পেসিফিকেশন পুনরাবৃত্তি করার সক্ষমতাও বিবেচনা করতে হয়।
যখন আমরা একটি পুরোনো প্যাকেজিং ছুরি পরীক্ষা করি, তখন আমরা এর ক্ষয়ের ধরণটি দেখি। ধারের সমান গোলাকার ভাব স্বাভাবিক ঘর্ষণের ইঙ্গিত দেয়। ভাঙা অংশগুলো আঘাত, কঠিন ময়লা বা ভুলভাবে বসানোর লক্ষণ। ব্লেডের একপাশে মসৃণ হয়ে যাওয়া অংশগুলো প্রায়শই কাটার চেয়ে ঘষা লাগার ইঙ্গিত দেয়। এই ক্ষয়ের ধরণটি একটি বাস্তব প্রমাণ; এটি প্রতিস্থাপনের নকশা নির্ধারণে পথনির্দেশক হওয়া উচিত।
৪. যখন শুধু ছুরিটিই একমাত্র অংশ নয় যার প্রতি মনোযোগ দেওয়া প্রয়োজন
ব্লেডের অনেক সমস্যা ব্লেডের বাইরের অংশ থেকে শুরু হয়। একটি জীর্ণ হোল্ডার ব্লেডকে সামান্য নড়াচড়া করতে দিতে পারে। একটি নোংরা ক্ল্যাম্প সামান্য কোণ তৈরি করতে পারে। একটি ক্ষতিগ্রস্ত অ্যানভিল লাইনে লাগানো প্রতিটি প্রতিস্থাপন ছুরির আয়ু কমিয়ে দিতে পারে। এই অংশগুলো পরীক্ষা না করে শুধু ধারালো অংশটি প্রতিস্থাপন করলে বারবার অর্ডার দেওয়া এবং বারবার ব্যর্থতার একটি ব্যয়বহুল চক্র তৈরি হতে পারে।
ট্রে সিলিং এবং থার্মোফর্মিং সরঞ্জামের ক্ষেত্রে, নাইফ এবং ফর্মিং বা সিলিং টুলের মধ্যকার সম্পর্ক বিশেষভাবে গুরুত্বপূর্ণ। যদি আপনার লাইনটি ফর্ম করা ট্রে কাটে বা ফিল্ম সিল করে, তবে নাইফের সাথে এর সংযোগকারী অংশগুলো একসাথে পর্যালোচনা করুন। আমাদের পৃষ্ঠাগুলো...ট্রে সিলিং ছুরিএবংথার্মোফর্মিং মেশিনের ছুরিএই সিস্টেমগুলিতে সাধারণত ব্যবহৃত প্রতিস্থাপন যন্ত্রাংশের প্রকারভেদগুলি দেখান।
যে তথ্য একটি প্রতিস্থাপন ছুরিকে আরও নির্ভুল করে তোলে
একজন সরবরাহকারী সাধারণত একটি পার্ট নম্বর থেকে কাজ করতে পারেন, কিন্তু একটি পার্ট নম্বর খুব কমই সেই ত্রুটিটি ব্যাখ্যা করে যা আপনি দূর করার চেষ্টা করছেন। কাস্টম বা প্রতিস্থাপন প্যাকেজিং ছুরির ক্ষেত্রে, নিম্নলিখিত তথ্য আরও কার্যকর সুপারিশ তৈরিতে সহায়তা করে:
- ব্যবহৃত ব্লেডটির স্পষ্ট ছবি, বিশেষ করে এর ক্ষয়ে যাওয়া ধার এবং লাগানোর ছিদ্রগুলো।
- সামগ্রিক দৈর্ঘ্য, প্রস্থ, পুরুত্ব, ছিদ্রের অবস্থান এবং যেকোনো দাঁত বা খাঁজের বিবরণ
- মেশিনের প্রস্তুতকারক ও মডেল, এবং সেই সাথে কাজটি ফিল্ম কাটিং, ব্যাগ তৈরি, ট্রে সিলিং নাকি থার্মোফর্মিং।
- ফিল্মের ধরন এবং উপাদান, পুরুত্ব, আবরণ বা পরিষ্কারক রাসায়নিকের যেকোনো পরিবর্তন
- ত্রুটিটির একটি সংক্ষিপ্ত বিবরণ এবং রান চলাকালীন এটি কখন দেখা দেয়
এই তথ্যের সাহায্যে যাচাই করা সম্ভব হয় যে, ব্লেডটি মূল স্পেসিফিকেশনের সাথে হুবহু মিলবে, নাকি এর ধারের জ্যামিতি, উপাদান বা পৃষ্ঠতলের প্রক্রিয়াকরণে কোনো পরিবর্তন আনা প্রয়োজন। বেশিরভাগ লাইনের ক্ষেত্রে, সবচেয়ে জটিল ব্লেডটিই সেরা প্রতিস্থাপন নয়। সেরা প্রতিস্থাপন হলো সেই ব্লেড যা ধারাবাহিকভাবে কাটে, সঠিকভাবে ফিট হয় এবং কোনো অপ্রত্যাশিত সমস্যা ছাড়াই বারবার ব্যবহার করা যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আরও ধারালো ব্লেড কি সবসময় ফিল্ম ছেঁড়ার সমস্যার সমাধান করতে পারে?
না। একটি ধারালো প্রান্ত কাটার শক্তি কমাতে পারে, কিন্তু ত্রুটিপূর্ণ সংস্থাপন, ক্ষতিগ্রস্ত বিপরীত পৃষ্ঠ, অস্থিতিশীল টান বা অনুপযুক্ত খাঁজকাটা ব্লেড থেকেও ছিঁড়ে যাওয়ার ঘটনা ঘটতে পারে। এই বিষয়গুলো পরীক্ষা না করে ব্লেড পরিবর্তন করলে তা আসল সমস্যাটিকে কেবল অল্প সময়ের জন্য আড়াল করতে পারে।
প্যাকেজিং মেশিনের ছুরিগুলো কি সবচেয়ে শক্ত ইস্পাত দিয়ে তৈরি করা উচিত?
সবসময় নয়। উপাদান নির্বাচন ফিল্ম, কাটিং পদ্ধতি, ক্ষয় প্রক্রিয়া এবং মেশিনের অবস্থার সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। শুধুমাত্র কাঠিন্য নির্বাচনের চেয়ে একটি ভারসাম্যপূর্ণ স্পেসিফিকেশন সাধারণত বেশি নির্ভরযোগ্য।
কাস্টম রিপ্লেসমেন্ট প্যাকেজিং ব্লেডের জন্য কী পাঠাতে হবে?
একটি নকশা সহায়ক, কিন্তু একটি বাস্তব নমুনা এবং ব্যবহৃত প্রান্তের ছবি প্রায়শই আরও ভালো হয়। মেশিনের বিবরণ, যে উপাদানটি কাটা হচ্ছে তার বিবরণ এবং নির্দিষ্ট লাইনের সমস্যাটি অন্তর্ভুক্ত করুন, যাতে প্রতিস্থাপনটিকে একটি বিচ্ছিন্ন অতিরিক্ত যন্ত্রাংশ হিসেবে না দেখে একটি কার্যকরী উপাদান হিসেবে পর্যালোচনা করা যায়।
লিজিয়ান প্যাকেজিং, খাদ্য প্রক্রিয়াকরণ এবং উপাদান রূপান্তরকারী যন্ত্রপাতির জন্য প্রতিস্থাপনযোগ্য ও কাস্টম ব্লেড তৈরি করে। প্রতিস্থাপন পর্যালোচনার জন্য, উপরে বর্ণিত অপারেটিং বিবরণসহ ব্লেডের ড্রয়িং বা নমুনা পাঠান।