Ambalaj Makinesi Bıçaklarının Film Yırtılmasına Neden Olmasının Yolları: Pratik Bir Sorun Giderme Kılavuzu
Kısa Açıklama:
Film yırtılmasının sorumlusu genellikle ambalaj filmi olarak gösterilir, ancak bu hikayenin sadece bir parçasıdır. Günlük ambalajlama işlerinde, bıçak, örs, bıçağın malzemeye giriş şekli ve makinenin durumu kesimi etkiler. Yedek bir bıçak tezgahta keskin görünebilir, ancak üretim hızına ulaştığında yine de kötü bir kesim oluşturabilir.
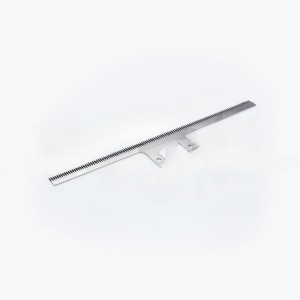
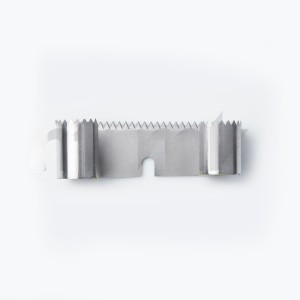
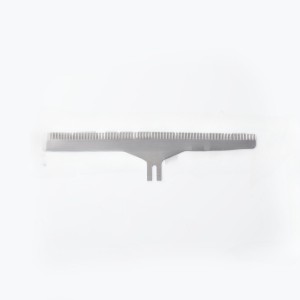
Bu kılavuz, en sık karşılaştığımız arıza modellerini inceliyor.paketleme makinesi bıçaklarıYırtık film, sarkık teller, çapaklar, düzensiz kesim kenarları ve beklenmedik derecede kısa bıçak ömrü. Amaç, her sorunu malzeme sorunu gibi göstermek değil. Amaç, ambalaj ekibinin bir sonraki bıçak setini sipariş etmeden önce gerçek nedeni belirlemesine yardımcı olmaktır.
Katalog numarasından değil, kesimden başlayın.
Bir hat film yırtılmasına başladığında, en hızlı yanıt genellikle son bıçağı yeniden sipariş etmektir. Bu, ancak bıçak daha önce istikrarlı sonuçlar vermişse mantıklıdır. Değiştirme işleminden kısa süre sonra aynı arıza tekrar ortaya çıkarsa, bıçak özellikleri kağıt üzerinde doğru olabilir ancak hattın gerçek durumu için yanlış olabilir.
Bıçağı ölçmeden önce, hasarlı pakete bakın. Film, kesim ucuna ulaşmadan önce yırtılıyor mu? Kesime yakın beyaz bir gerilme izi var mı? Kenar kesilmiş gibi değil de çekilmiş gibi mi görünüyor? Bu detaylar farklı nedenlere işaret eder. Temiz ama eksik bir kesim, gerilmiş filmle oluşan pürüzlü bir kenarla aynı sorun değildir.
1. Film, kesim tamamlanmadan önce yırtılıyor.
Film yırtılması genellikle, bıçak malzemeyi ayırmaya çalışırken malzemenin gerilmesinden kaynaklanır. Kör bir kenar bunun bir nedenidir, ancak tek neden değildir. Yanlış eğim, aşırı yan yük veya düzensiz aşınmış bir bıçak ağzı, kesme işlemini çekme işlemine dönüştürebilir.
- Kesme açısını kontrol edin:Daha kalın laminatlar için tasarlanmış bir bıçak, ince bir bariyer film için çok keskin veya çok kör olabilir.
- Örs veya karşı bıçağı kontrol edin:Çukur bir nokta, bir oluk veya yapışkan birikimi, bıçağın filmle buluşma şeklini değiştirir.
- Bıçak hizalamasını kontrol edin:Eğer destenin sadece bir tarafı yırtılırsa, genel keskinlik kaybından ziyade hizalama bozukluğu olasılığı daha yüksektir.
- Gerilimi ve hızı birlikte kontrol edin:Düşük hızda çalışan bir ayar, üretim sırasında gerilim arttığında arızalanabilir.
Esnek ambalaj ve HFFS (Yüksek Akışkanlı Esnek Malzeme) işlerinde, kenar geometrisi çelik kalitesi kadar önemlidir. Dar ve hassas bir kesme kenarı, filmi ayırmak için gereken kuvveti azaltabilir, ancak yeterli bıçak sertliğiyle desteklenmelidir. Bu denge, bir çizimin, örnek bir bıçağın ve hat bilgilerinin yalnızca ürün adından daha faydalı olmasının nedenidir.
2. Kesimden sonra kalan çapaklar, teller veya pürüzlü kenar
Pürüzlü kenarlar genellikle zaten aşınmış bir bıçakla ilişkilendirilir, ancak yeni bıçaklarda tekrar eden çapaklar da bu durumun bir göstergesidir.paketleme makinesi bıçaklarıDaha yakından incelenmeyi hak ediyorlar. Çoğu durumda sorun, diş veya tırtıl deseni ile malzeme katmanı arasındaki uyumsuzluktan kaynaklanmaktadır.
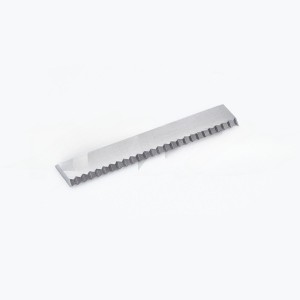
Tırtıklı bıçaklar, filmin güçlü bir şekilde kesilmesi gereken yerlerde kullanışlıdır, ancak tırtık aralığı, diş derinliği ve diş yüzeyi farklı bir makineden körü körüne kopyalanamaz. Bir filmi temiz bir şekilde kesen bir desen, özellikle ambalaj çok katmanlı bir yapı veya yapışkan kaplama kullanıyorsa, başka bir filmde iplik benzeri izler bırakabilir.
| Görünür semptom | Kontrol edilmesi gereken muhtemel neden | Faydalı sonraki adım |
|---|---|---|
| Kesik boyunca ince teller | Aşınmış mikro tırtıllar veya uygun olmayan diş aralığı | Büyüteç altında eski ve yeni kenar profillerini karşılaştırın. |
| Bir köşesi yıpranmış. | Bıçak veya örs paralel değil. | Montaj yüzeyini, sıkıştırmayı ve salınımı kontrol edin. |
| Kenar erimiş veya sürüklenmiş gibi görünüyor. | Isı, yapışkan birikimi veya aşırı sürtünme | Temizlik aralığını ve film temas noktalarını kontrol edin. |
| Pakete göre kesim şekli değişiklik gösterebilir. | Film gerilimi veya hizalama istikrarsızdır. | Çelik değiştirmeden önce hat hızını, gerilimi ve arıza sıklığını kaydedin. |
3. Yedek bıçak çok çabuk aşınıyor.
Bıçak ömrünün kısa olması, sadece en sert malzemeyi seçmekle çözülmez. Çok sert çelik aşınmaya karşı iyi direnç gösterebilir, ancak darbe, titreşim veya kusurlu bir karşı yüzeyle karşılaştığında daha az toleranslı olabilir. Daha doğru soru şudur: Bıçağın kenarını aslında ne aşındırıyor?
Temiz ve kuru film kesimi için, kenar geometrisi ve yüzey kalitesi, büyük bir malzeme değişikliğinden daha önemli olabilir. Aşındırıcı filmler, dolgulu filmler veya karşı bıçakla sık temas eden hatlar için, aşınmaya dayanıklı takım çeliği veya uygun bir kaplama mantıklı olabilir. Gıda ambalaj ekipmanları için tasarımda ayrıca temizleme rutinleri, korozyona maruz kalma ve spesifikasyonun partiler arasında tekrarlanabilirliği de dikkate alınmalıdır.
Aşınmış bir ambalaj bıçağını değerlendirirken, aşınma desenine bakarız. Düzgün kenar yuvarlaması normal aşınmayı gösterir. Kırık bölümler darbe, sert kirlenme veya yanlış hizalamayı gösterir. Bıçağın bir tarafındaki cilalı alanlar genellikle kesmeden ziyade sürtünmeye işaret eder. Aşınma deseni pratik bir kanıttır; değiştirme tasarımına rehberlik etmelidir.
4. Dikkat edilmesi gereken tek parça bıçak olmadığında
Birçok bıçak problemi bıçağın dışında başlar. Aşınmış bir tutucu mikro hareketlere izin verebilir. Kirli bir kelepçe hafif bir açı oluşturabilir. Hasarlı bir örs, hatta takılan her yedek bıçağın ömrünü kısaltabilir. Bu parçaları kontrol etmeden yalnızca kesici kenarı değiştirmek, tekrarlanan siparişler ve tekrarlanan arızalardan oluşan pahalı bir döngü yaratabilir.
Tepsi kapatma ve termoformlama ekipmanlarında, bıçak ile şekillendirme veya kapatma aleti arasındaki ilişki özellikle önemlidir. Hattınız şekillendirilmiş tepsileri kesiyorsa veya filmi kapatıyorsa, eşleşen parçaları bıçakla birlikte inceleyin. Sayfalarımıztepsi kapatma bıçaklarıVetermoform makinesi bıçaklarıBu sistemlerde yaygın olarak kullanılan yedek parça türlerini gösterin.
Yedek bıçağın daha doğru seçilmesini sağlayan bilgiler
Tedarikçi genellikle parça numarasından yola çıkarak işlem yapabilir, ancak parça numarası nadiren ortadan kaldırmaya çalıştığınız arızayı açıklar. Özel veya yedek ambalaj bıçakları için aşağıdaki bilgiler daha faydalı bir öneri oluşturmanıza yardımcı olur:
- Kullanılmış bıçağın, özellikle aşınmış kenarının ve montaj deliklerinin net fotoğrafları.
- Toplam uzunluk, genişlik, kalınlık, delik konumları ve diş veya tırtıl detayları.
- Makinenin marka ve modeli, ayrıca yapılacak işlemin film kesme, torba yapımı, tepsi kapatma veya termoformlama olup olmadığı.
- Film türü ve malzeme, kalınlık, kaplama veya temizlik kimyasallarında yapılan herhangi bir değişiklik
- Hatanın kısa bir açıklaması ve çalışma sırasında ne zaman ortaya çıktığı.
Bu bilgilerle, bıçağın orijinal spesifikasyona tam olarak uyup uymadığını veya kenar geometrisinin, malzemenin veya yüzey işleminin ayarlanması gerekip gerekmediğini kontrol etmek mümkün hale gelir. Çoğu ürün serisi için en iyi yedek parça en karmaşık bıçak değildir. Tutarlı bir şekilde kesen, doğru şekilde oturan ve sürprizsiz bir şekilde tekrar kullanılabilen bıçaktır.
Sıkça sorulan sorular
Daha keskin bir bıçak her zaman film yırtılması sorununu çözebilir mi?
Hayır. Daha keskin bir kenar kesme kuvvetini azaltabilir, ancak yırtılma kötü hizalama, hasarlı karşı yüzeyler, dengesiz gerilim veya uygun olmayan tırtıllamadan da kaynaklanabilir. Bu faktörleri kontrol etmeden bıçağı değiştirmek, gerçek sorunu yalnızca kısa bir süreliğine gizleyebilir.
Paketleme makinesi bıçakları en sert çelikten mi yapılmalı?
Her zaman değil. Malzeme seçimi, filme, kesme yöntemine, aşınma mekanizmasına ve makine durumuna uygun olmalıdır. Dengeli bir özellik seçimi, yalnızca sertliği seçmekten genellikle daha güvenilirdir.
Özel yedek ambalaj bıçağı için ne gönderilmelidir?
Çizim faydalı olsa da, fiziksel bir örnek ve kullanılan kenarın fotoğrafları genellikle daha iyidir. Makine detaylarını, kesilen malzemeyi ve belirli hat sorununu ekleyin, böylece değiştirilen parça gevşek bir yedek parça yerine çalışan bir bileşen olarak incelenebilir.
LIJIAN, ambalajlama, gıda işleme ve malzeme dönüştürme ekipmanları için yedek ve özel bıçaklar üretmektedir. Yedek parça incelemesi için, yukarıda açıklanan çalışma detaylarıyla birlikte bıçak çizimini veya örneğini gönderin.