Perché le lame delle macchine confezionatrici causano lo strappo della pellicola: una guida pratica alla risoluzione dei problemi.
Breve descrizione:
Spesso la rottura della pellicola viene attribuita alla pellicola stessa, ma questa è solo una parte della storia. Nel lavoro quotidiano di confezionamento, la lama, l'incudine, il modo in cui la lama penetra nel materiale e le condizioni della macchina influenzano tutti il taglio. Una lama di ricambio può sembrare affilata al banco di lavoro, ma produrre comunque un taglio scadente una volta raggiunta la velocità di produzione.
Questa guida esamina i modelli di errore che vediamo più spesso conlame per macchine confezionatrici: pellicola strappata, filamenti pendenti, bave, bordi di taglio irregolari e durata della lama inaspettatamente breve. L'obiettivo non è quello di far sembrare ogni problema un difetto del materiale, ma di aiutare il team di confezionamento a individuare la vera causa prima di ordinare il prossimo set di lame.
Partite dal taglio, non dal numero di catalogo.
Quando una lama inizia a lacerare il film, la reazione più rapida è solitamente quella di riordinare l'ultima lama rimasta. Questa soluzione è ragionevole solo se la lama ha fornito risultati stabili in precedenza. Se lo stesso problema si ripresenta poco dopo la sostituzione, le specifiche della lama potrebbero essere corrette sulla carta, ma non adatte alle reali condizioni della linea.
Prima di misurare una lama, osservate la confezione difettosa. La pellicola si sta strappando prima che il taglio raggiunga la fine? È presente un segno di tensione bianco vicino al taglio? Il bordo appare tirato anziché tagliato? Questi dettagli indicano cause diverse. Un taglio netto ma incompleto non è lo stesso problema di un bordo frastagliato con pellicola stirata.
1. La pellicola si strappa prima che il taglio sia completato.
Uno strappo della pellicola di solito significa che il materiale viene allungato mentre la lama cerca di separarlo. Un filo smussato è una delle cause, ma non l'unica. Una smussatura errata, un carico laterale eccessivo o un'incudine usurata in modo non uniforme possono trasformare un'azione di taglio in un'azione di trazione.
- Verificare l'angolo di taglio:Una lama progettata per un laminato più spesso può risultare troppo aggressiva o troppo smussata per una pellicola protettiva sottile.
- Controllare l'incudine o il coltello da banco:Un avvallamento, una scanalatura o un accumulo di adesivo modificano il modo in cui la lama incontra la pellicola.
- Verificare l'allineamento delle lame:Se si lacera solo un lato della confezione, è più probabile che si tratti di un disallineamento piuttosto che di una perdita generale di affilatura.
- Verifica contemporaneamente tensione e velocità:Un'impostazione che funziona a bassa velocità può fallire quando la tensione aumenta durante la produzione.
Per gli imballaggi flessibili e le lavorazioni HFFS, la geometria del tagliente è importante quanto la qualità dell'acciaio. Un tagliente stretto e preciso può ridurre la forza necessaria per separare il film, ma deve essere supportato da un'adeguata rigidità della lama. È proprio per questo equilibrio che un disegno, un campione di lama e le informazioni sulla linea di produzione sono più utili del solo nome del prodotto.
2. Bave, filamenti o un bordo ruvido dopo il taglio
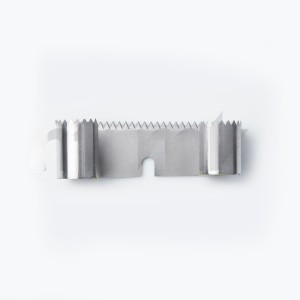
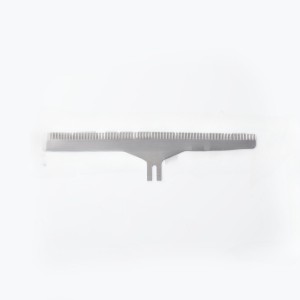
I bordi ruvidi sono comunemente collegati a una lama già usurata, tuttavia le bave ricorrenti su una nuovalame per macchine confezionatricimeritano un controllo più approfondito. In molti casi, il problema risiede in una mancata corrispondenza tra il disegno dei denti o della dentellatura e lo strato di materiale.
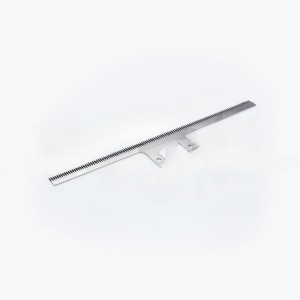
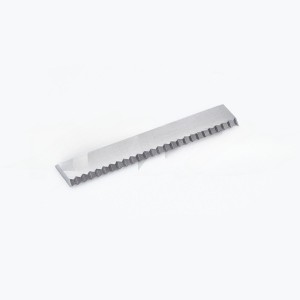
Le lame seghettate sono utili quando la pellicola necessita di un taglio netto, ma il passo della seghettatura, la profondità dei denti e la finitura dei denti non possono essere copiati ciecamente da una macchina diversa. Un modello che taglia in modo netto una pellicola potrebbe lasciare dei filamenti su un'altra, soprattutto se la confezione ha una struttura multistrato o un rivestimento adesivo.
| Sintomo visibile | Probabile causa da controllare | Azione successiva utile |
|---|---|---|
| Fili sottili lungo il taglio | Micro-dentellature usurate o passo dei denti inadeguato | Confronta il vecchio e il nuovo profilo del bordo al microscopio. |
| Un angolo è frastagliato | La lama o l'incudine non sono parallele | Verificare la superficie di montaggio, il serraggio e l'eccentricità. |
| Il bordo appare fuso o trascinato | Calore, accumulo di adesivo o attrito eccessivo | Verificare l'intervallo di pulizia e i punti di contatto della pellicola. |
| Il taglio varia da confezione a confezione | La tensione o l'allineamento della pellicola sono instabili. | Registrare la velocità della linea, la tensione e la frequenza dei guasti prima di cambiare l'acciaio |
3. La lama di ricambio si usura troppo rapidamente
La breve durata della lama non si risolve semplicemente scegliendo il materiale più duro disponibile. L'acciaio molto duro può resistere bene all'abrasione, ma potrebbe essere meno tollerante in caso di urti, vibrazioni o superfici di contatto imperfette. La domanda più importante è: cosa sta effettivamente consumando il filo della lama?
Per un taglio pulito e asciutto del film, la geometria del bordo e la finitura superficiale possono essere più importanti di un cambiamento sostanziale del materiale. Per film abrasivi, film caricati o linee soggette a frequenti contatti con la lama di contrasto, un acciaio per utensili resistente all'usura o un rivestimento adeguato possono risultare più indicati. Per le attrezzature per il confezionamento alimentare, la progettazione deve tenere conto anche delle procedure di pulizia, dell'esposizione alla corrosione e della possibilità di replicare le specifiche su lotti diversi.
Quando valutiamo un coltello da imballaggio usurato, osserviamo il modello di usura. Un arrotondamento uniforme del bordo suggerisce una normale abrasione. Le sezioni scheggiate indicano urti, contaminazione da materiali duri o disallineamento. Le aree lucidate su un lato della lama spesso indicano sfregamento piuttosto che taglio. Il modello di usura è una prova concreta e dovrebbe guidare la progettazione della lama di ricambio.
4. Quando il coltello non è l'unica parte che necessita di attenzione
Molti problemi alle lame iniziano al di fuori della lama stessa. Un supporto usurato può consentire micromovimenti. Un morsetto sporco può introdurre una leggera angolazione. Un'incudine danneggiata può ridurre la durata di ogni lama di ricambio montata sulla linea. Sostituire solo il filo tagliente senza controllare queste parti può innescare un costoso ciclo di ordini ripetuti e guasti ripetuti.
Per le macchine per la sigillatura e la termoformatura di vassoi, il rapporto tra la lama e l'utensile di formatura o sigillatura è particolarmente importante. Se la vostra linea taglia vassoi formati o sigilla pellicole, esaminate le parti di accoppiamento insieme alla lama. Le nostre pagine percoltelli per sigillare i vassoiEcoltelli per macchine termoformatriciMostra le tipologie di componenti di ricambio comunemente utilizzati in questi sistemi.
Informazioni che rendono più preciso un coltello di ricambio
Un fornitore di solito può lavorare a partire da un codice articolo, ma questo raramente spiega il guasto che si sta cercando di eliminare. Per lame di confezionamento personalizzate o di ricambio, le seguenti informazioni aiutano a formulare una raccomandazione più utile:
- Foto nitide della lama usata, in particolare del bordo usurato e dei fori di montaggio.
- Lunghezza totale, larghezza, spessore, posizione dei fori e qualsiasi dettaglio relativo a denti o dentellature.
- Marca e modello della macchina, oltre al tipo di operazione: taglio di film, produzione di sacchetti, sigillatura di vassoi o termoformatura.
- Tipo di pellicola e qualsiasi modifica al materiale, allo spessore, al rivestimento o ai prodotti chimici per la pulizia
- Una breve descrizione del difetto e quando si manifesta durante l'esecuzione
Grazie a queste informazioni, è possibile verificare se la lama debba corrispondere esattamente alle specifiche originali o se sia necessario modificare la geometria del tagliente, il materiale o il trattamento superficiale. Per la maggior parte delle linee, la lama di ricambio migliore non è la più complessa, bensì quella che taglia in modo uniforme, si adatta correttamente e garantisce un funzionamento ripetibile senza problemi.
Domande frequenti
Una lama più affilata risolve sempre il problema dello strappo della pellicola?
No. Un bordo più affilato può ridurre la forza di taglio, ma lo strappo può anche derivare da un cattivo allineamento, superfici di appoggio danneggiate, tensione instabile o dentellatura inadeguata. Sostituire la lama senza verificare questi fattori può nascondere il vero problema solo per un breve periodo.
Le lame delle macchine per l'imballaggio dovrebbero essere realizzate con l'acciaio più duro?
Non sempre. La scelta del materiale deve essere compatibile con la pellicola, il metodo di taglio, il meccanismo di usura e le condizioni della macchina. Una specifica bilanciata è solitamente più affidabile rispetto alla sola selezione della durezza.
Cosa devo inviare per richiedere una lama di confezionamento di ricambio personalizzata?
Un disegno è utile, ma un campione fisico e delle foto del bordo utilizzato sono spesso preferibili. È importante includere i dettagli della macchina, il materiale da tagliare e il problema specifico della linea, in modo che la sostituzione possa essere valutata come un componente funzionante e non come un semplice pezzo di ricambio.
LIJIAN produce lame di ricambio e personalizzate per macchinari di confezionamento, lavorazione alimentare e trasformazione dei materiali. Per una valutazione della sostituzione, inviare il disegno o un campione della lama insieme ai dettagli operativi sopra descritti.