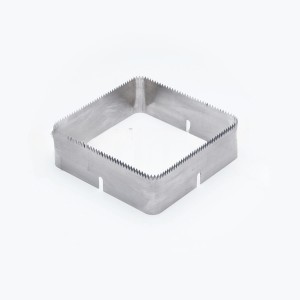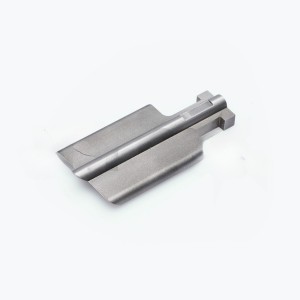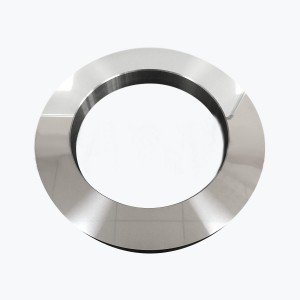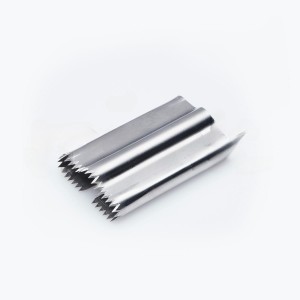
Gıda Makineleri için Dondurulmuş Et Parçalama ve Blok Kesme Bıçakları
Dondurulmuş bir bloğu kesmek, taze gıda dilimlemenin daha keskin bir versiyonu olmaktan çok, darbeli bir iştir. Ürün sıcaklığı, blok şekli, besleme yöntemi ve bıçağın desteklenme şekli, kenar ömrünü ve kesim kalitesini etkiler. LIJIAN tedarik ederdondurulmuş et parçalama bıçaklarıVedonmuş blok kesici bıçaklarYedek parça ve özel gıda işleme uygulamaları için.
Her yonga veya donmuş malzeme kesme makinesini aynı şekilde değerlendirmiyoruz. Bazı sistemler yonga veya ince parçalar üretmek için dönen bir kesme tamburu kullanır. Diğerleri ise dikey olarak tahrik edilen giyotin bıçakları, çapraz bıçak başlıkları veya kademeli ön kesme düzeni kullanır. Bu nedenle güvenilir bir yedek parça temini, makine ve komple bıçak geometrisiyle başlar.
Pulverize Edici Bıçaklar ve Dondurulmuş Blok Kesici Bıçaklar
Dondurulmuş etin önceden kesilmesi, genellikle öğütme, kıyma, kase kesimi, karıştırma veya daha fazla porsiyonlama işleminden önce kullanılır. Sert bir bloğu kontrollü parçalara ayırmak, bir sonraki makinenin daha yönetilebilir ve tutarlı bir besleme almasına yardımcı olur. İstenen sonuç, kesici tasarımına bağlı olarak pul, dilim, şerit veya daha küçük parçalar olabilir.
Tipik sorular şunlardır:
- Dondurulmuş veya sıcaklık kontrollü et blokları için döner dilimleme bıçakları.
- Dondurulmuş blokları önceden kesmek için giyotin bıçakları ve çapraz bıçaklar.
- Et, kümes hayvanları, balık ve diğer dondurulmuş gıdaların işlenmesi için yedek bıçaklar.
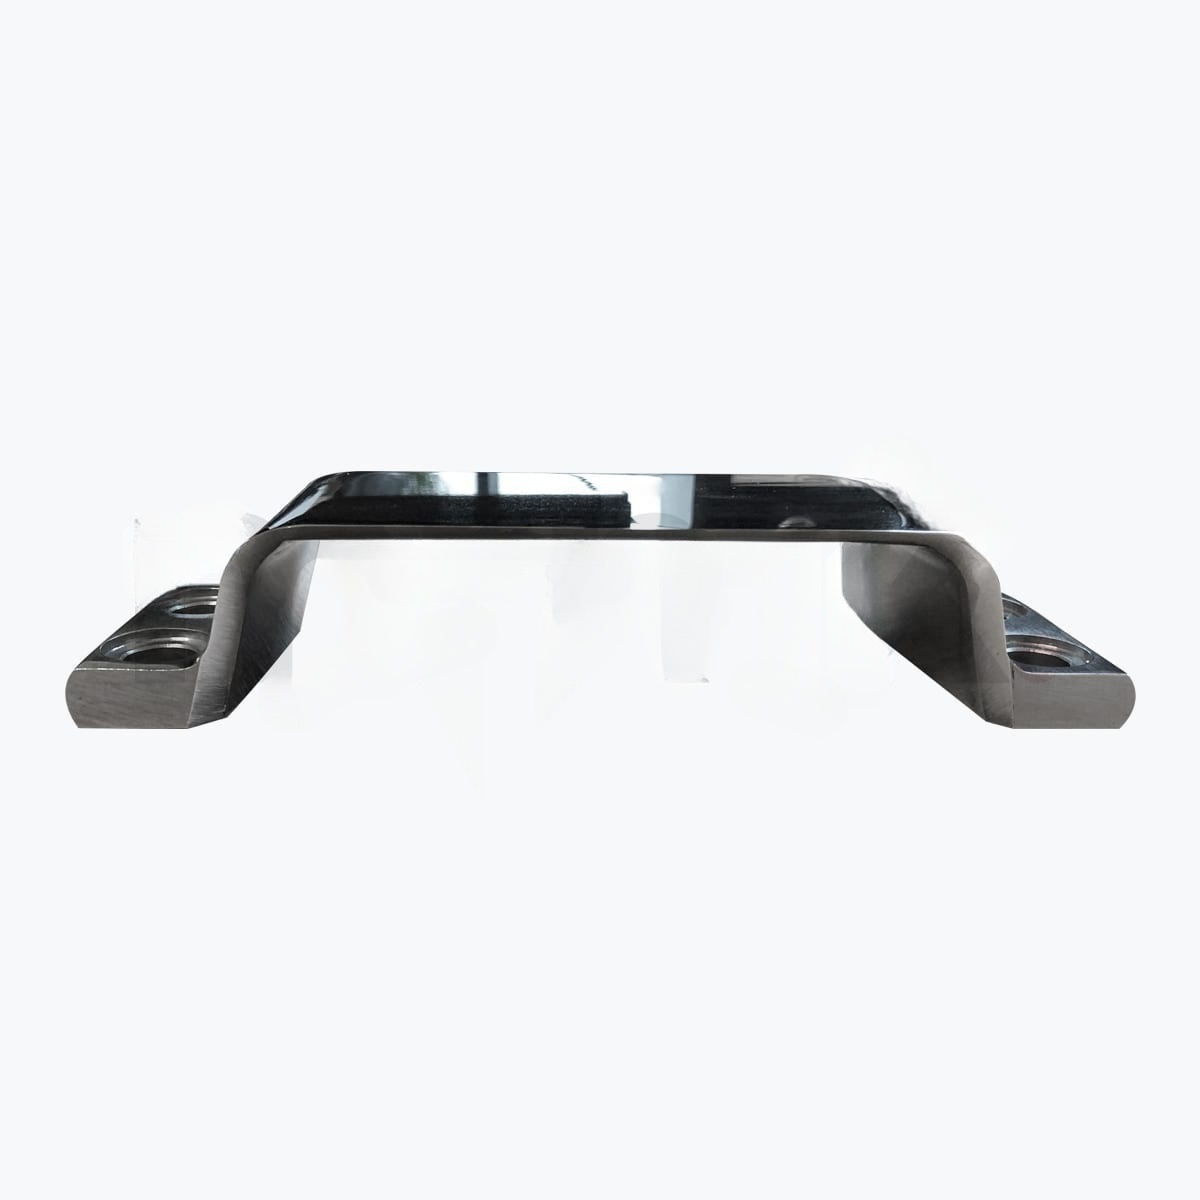
- Çizime veya kullanılmış örneğe göre özel bıçak başı parçaları üretilir.
Yedek Parça Eşleştirme İçin Gerekli Bilgiler
| Bilgi | Neden önemli? |
|---|---|
| Makine üreticisi ve modeli | Sistemin döner, giyotin veya başka bir kesme düzenine sahip olup olmadığını belirler. |
| Parça numarası, çizim veya kullanılmış örnek | Bıçak geometrisi için en güvenilir referansı sağlar. |
| Bıçak başı düzeni ve bıçak sayısı | Bıçağın kesme setinin diğer parçalarıyla nasıl çalıştığını doğrular. |
| Uzunluk, genişlik, kalınlık ve delik konumları | Kontrollerin kurulumu, desteği ve işletim izni. |
| Eğim, kenar konumu ve kesme yönü | Görsel olarak benzer bir bıçağın yanlış takılmasını önler. |
| Gıda ürünü ve iç sıcaklık | Darbe yükü, dayanıklılık ve kenar gereksinimlerini değerlendirmeye yardımcı olur. |
| Gerekli yonga veya parça kalınlığı | Bıçak özelliklerini gerçek üretim sonucuyla ilişkilendirir. |
Dondurulmuş Gıdalar İçin Malzeme ve Kenar Kararları
Dondurulmuş ürünlerin kesimi için maksimum sertlik otomatik olarak en iyi seçim değildir. Sert bir kenar aşınmaya karşı dirençli olabilir, ancak darbe ve destek koşulları için çok kırılgan olan bir kenar çatlayabilir veya kırılabilir. Sağlamlık, korozyon direnci, ısıl işlem ve kenar geometrisi, gerçek makineye göre dengelenmelidir.
Pratik yaklaşımımız, mevcut bıçağın arıza modeline bakarak başlamaktır. Düzgün aşınma, yuvarlanmış kenarlar, yerel kırılmalar ve montaj bölgesinden geçen bir çatlak farklı nedenlere işaret eder. Sadece çeliği değiştirmek, gevşek montajı, bıçak başı girişimini, zayıf blok tutmayı veya uygun olmayan ürün sıcaklığını düzeltmeyecektir.
Sıkça Kontrol Edilmesi Gereken Sorunlar
- Düzensiz pullar veya parçalar:Kenar aşınmasını, besleme stabilitesini, bıçak aralığını ve ürün sıcaklığını kontrol edin.
- Kenar kırılması:Darbe yükünü, sert kalıntıları, yetersiz bıçak desteğini ve eşleşen parçalarla teması kontrol edin.
- Bıçak çatlaması:Montaj gerilimini, delik durumunu, aşırı sıkmayı, malzeme dayanıklılığını ve tekrarlanan taşlama geçmişini inceleyin.
- Daha düşük verim:Kesme kenarının aşınmış olup olmadığını, ürünün normalden daha soğuk olup olmadığını veya kesme bölgesinde malzeme birikmiş olup olmadığını kontrol edin.
- Titreşim veya anormal ses:Devam etmeden önce durun ve bıçağın güvenliğini, dengesini, boşluğunu ve bıçak başlığındaki hasarlı parçaları kontrol edin.
Bileme ve Değiştirme Planlaması
Bazı yonga kesme bıçakları yeniden bilenebilir, ancak yeniden bileme işlemi, amaçlanan eğimi, dengeyi ve kritik boyutları korumalıdır. Tekrarlanan bileme, bıçak profilini değiştirir ve kesme boşluğunu veya bir setteki bıçaklar arasındaki ilişkiyi etkileyebilir. Tekrar bilemeden önce, kalan boyutları makine gereksinimleriyle karşılaştırın ve bıçağı çatlak veya montaj hasarı açısından inceleyin.
Değiştirme gerekiyorsa, bıçağın her iki tarafının fotoğraflarını ve boyut çizimini gönderin. Çok bıçaklı başlıklar için, bıçak dizilimini, ara parça düzenini ve monte edilmiş kesme ünitesinin fotoğraflarını ekleyin. Bu, "donmuş et bıçağı" gibi genel bir talepten daha kullanışlı bir başlangıç noktası sağlar.
Daha fazlasını keşfedingıda işleme makinesi bıçakları ve kesicileribizimkini karşılaştırınyemek doğrayıcı ve ızgara bıçaklarıveya kılavuzumuzu okuyungıda işleme bıçak aşınmasıYerine geçecek birini görüşmek için,LIJIAN ile iletişime geçinMakine detayları, çizim veya örnek ile birlikte.
Sıkça Sorulan Sorular
Pul pul dökme bıçağı ile donmuş blok kesme bıçağı arasındaki fark nedir?
Bir yonga makinesi genellikle dönme veya tekrarlanan kesme hareketiyle daha ince parçalar üretirken, donmuş blok kesici bir makine, bir bloğu daha büyük parçalara indirgemek için giyotin veya çapraz bıçaklar kullanabilir. Makine tasarımı, doğru bıçak geometrisini belirler.
Kullanılmış bir et parçasından dondurulmuş et bıçağı üretilebilir mi?
Evet, ancak numunenin aşınma, deformasyon, çatlaklar ve daha önce yapılan taşlama işlemleri açısından kontrol edilmesi gerekir. Hasarlı bir numuneyi birebir kopyalamak yerine, mümkün olan her yerde kritik boyutların doğrulanması tercih edilmelidir.
Dondurulmuş kesici bıçak neden takıldıktan kısa süre sonra kırılır?
Olası nedenler arasında aşırı darbe, normal aralığın dışında bir ürün sıcaklığı, yetersiz destek, başka bir parçayla etkileşim, sert yabancı maddeler veya uygulama için çok kırılgan bir kenar geometrisi yer almaktadır.
Fiyat teklifi için ne göndermeliyim?
Makine marka ve modelini, bıçak parça numarasını, çizimi veya örneği, tam boyutlarını, montaj detaylarını, ürün tipini, çalışma sıcaklığını ve gerekli parça veya pul boyutunu gönderin.