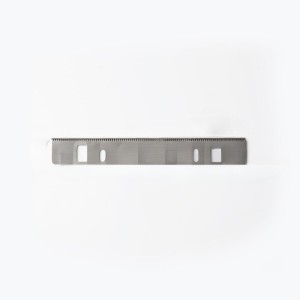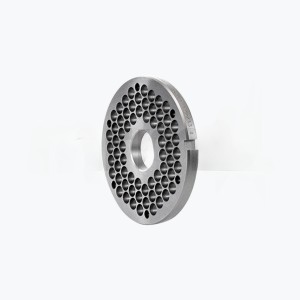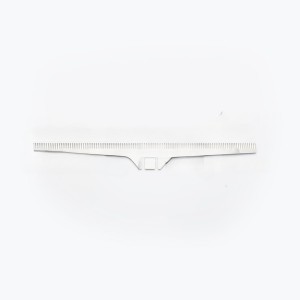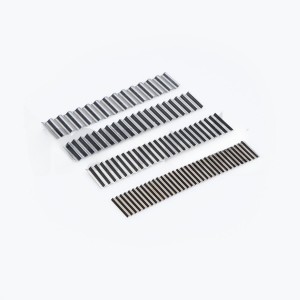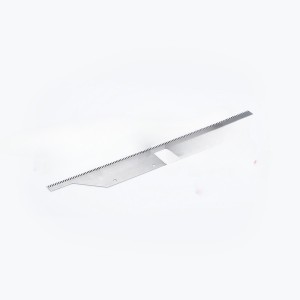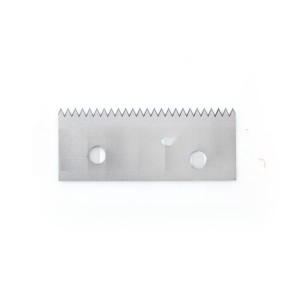
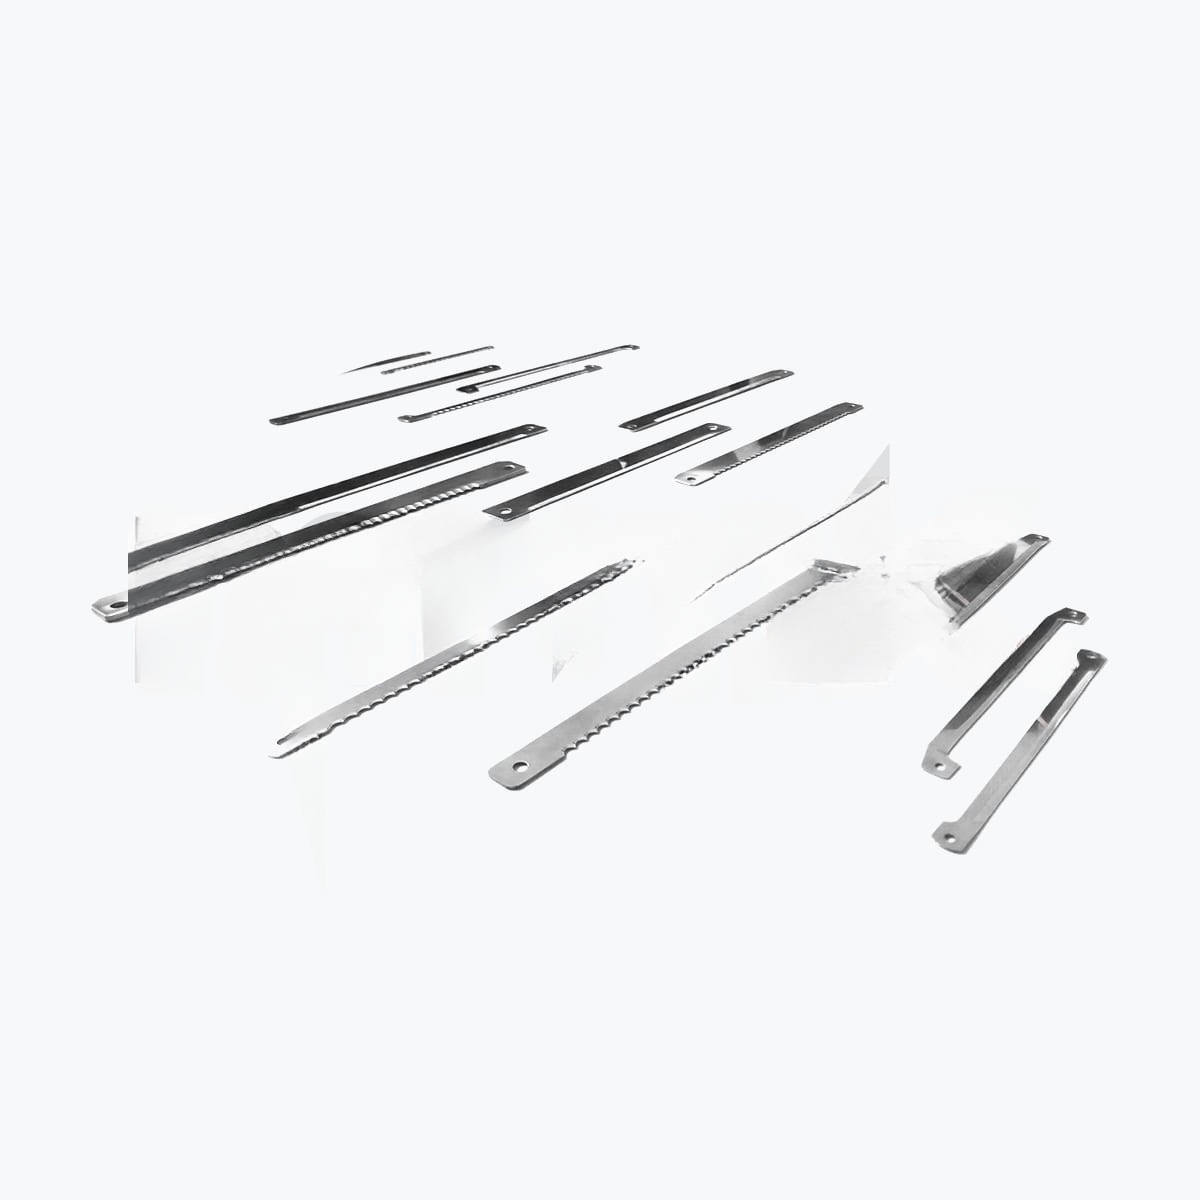
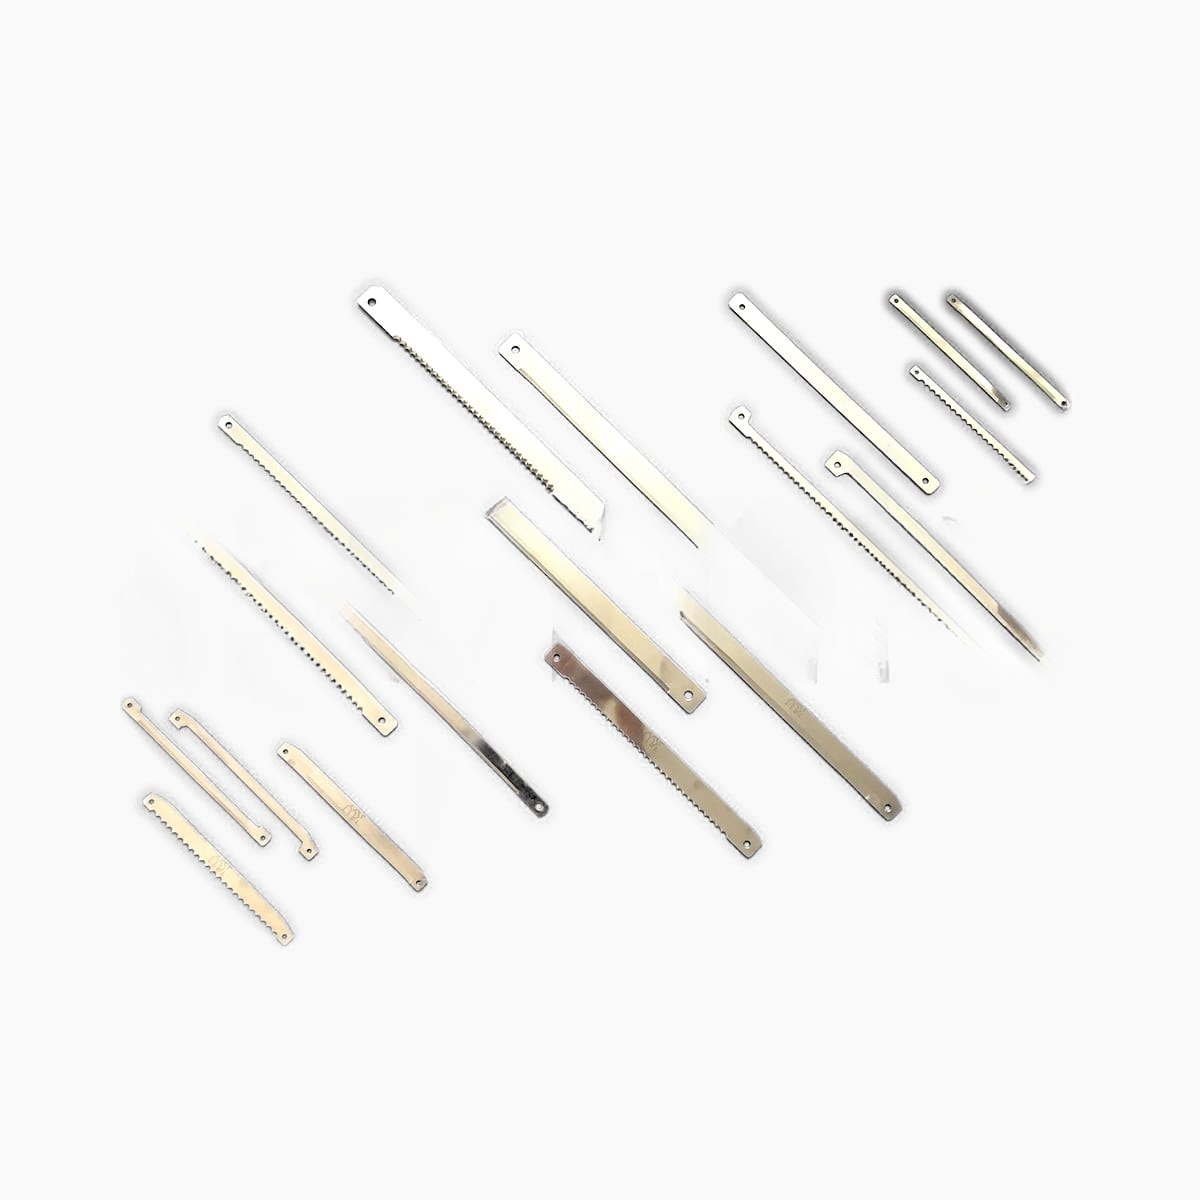
Et, peynir ve sebze doğrayıcı ve ızgara bıçakları
Bir doğrayıcı bıçağı yalnızca keskinliğine göre seçilmez. Izgara açıklığı, bıçak kalınlığı, montaj hassasiyeti ve ürün sıcaklığı, makinenin temiz küpler mi yoksa ezilmiş, düzensiz parçalar mı üreteceğini etkileyen faktörlerdir. LIJIAN tedarik eder.yemek doğrayıcı ve ızgara bıçaklarıEt, peynir, sebze ve diğer gıda işleme hatlarındaki yedek parça ve özel ihtiyaçlar için.
Güvenilir bir eşleşme için, gerçek uygulama üzerinden çalışıyoruz. Bir çizim en iyisidir, ancak kullanılmış bir bıçak, makine bilgileri ve eksiksiz bir ölçü seti de üretimden önce önemli geometriyi belirlememize yardımcı olabilir.
Gıda İşleme için Doğrayıcı Bıçaklar ve Izgara Bıçakları
Gıda doğrayıcılarının hepsi aynı kesme düzenini kullanmaz. Ekipmana bağlı olarak, dilimleme bıçağı önce ürünün kalınlığını kontrol ederken, dairesel veya ızgara bıçaklar ve çapraz kesim bıçakları kalan boyutları belirler. Diğer makineler ise ürün bloğunu bir kesme ızgarasından geçirir. Bu nedenle, dış şekli benzer olan iki bıçak, takıldıktan sonra bile farklı performans gösterebilir.
Yedek bıçak yaklaşımımız, sadece genel uzunluk ve genişliği kopyalamak yerine, kesme sırasını ve eşleşen parçaları doğrulamayı esas alır. Bu, yetersiz boşluk, sürtünme, ürün yırtılması veya erken kenar hasarı riskini azaltır.
Tipik Ürünler ve Kesim İşleri
- Et ve kümes hayvanları:Taze, soğutulmuş veya sıcaklık kontrollü ürünlerden elde edilen küpler, şeritler ve porsiyonlar.
- Peynir ve süt ürünleri:Temiz yüzeylerin ve düşük ürün sürtünmesinin önemli olduğu düzenli küpler veya şeritler.
- Sebzeler ve meyveler:Hazır yemek ve ileri işleme hatları için doğranmış malzemeler.
- Dondurulmuş veya sert ürünler:Darbe yükü ve kenar desteğinin dikkatlice değerlendirilmesi gereken uygulamalar.
Sadece ürün adına bakarak bıçak seçmek yeterli değildir. Örneğin, soğutulmuş et ve sert dondurulmuş et blokları, bıçağın kenarına çok farklı yükler bindirir. Sadece "paslanmaz çelik doğrama bıçağı" istemek yerine, ürünü ve kesim noktasındaki yaklaşık sıcaklığını bize bildirin.
Yedek Doğrayıcı Bıçağı İçin Gerekli Özellikler
| Bilgi | Neden önemli? |
|---|---|
| Makine üreticisi ve modeli | Kesme düzenini ve montaj yöntemini belirlemeye yardımcı olur. |
| Çizim, parça numarası veya kullanılmış örnek | Geometri ve toleranslar için en güvenilir referansı sağlar. |
| Izgara açıklığı veya gerekli küp boyutu | Hedef kesimi ve ızgara bileşenleri arasındaki ilişkiyi tanımlar. |
| Uzunluk, genişlik ve kalınlık | Uygunluk, rijitlik ve boşluk kontrolü. |
| Delik konumları, yuvalar ve sabitleme detayları | Montaj ve hizalama sorunlarını önler. |
| Kenar konumu, eğim ve kesme yönü | Bıçağın istenen yönde çalışmasını sağlar. |
| Gıda ürünü ve işleme sıcaklığı | Malzeme, sertlik ve kenar geometrisi kararlarına rehberlik eder. |
Malzeme ve Kenar Seçimi Hakkındaki Düşüncelerimiz
Her gıda doğrama makinesi için tek bir "en iyi çelik" yoktur. Korozyon direnci, ıslak ve sık temizlenen ortamlarda önemlidir, ancak aşınma direnci, tokluk ve kenar stabilitesi de önemlidir. Çok sert, ince bir kenar, kontrollü bir uygulamada keskin kalabilir, ancak kemik parçaları, sert donmuş ürünler veya kötü makine hizalamasıyla karşılaştığında savunmasız hale gelebilir.
Pratik yaklaşımımız, arıza moduna göre bıçak seçmektir. Mevcut bıçak yuvarlanıyorsa veya kırılıyorsa, sadece daha keskin bir kenar istemek sorunu daha da kötüleştirebilir. Öncelikle sorunun malzeme aşınmasından, darbeden, ızgara girişiminden, yanlış boşluktan veya ürün koşullarından kaynaklanıp kaynaklanmadığını bilmemiz gerekiyor.
Zar Atarken Sık Karşılaşılan ve Kontrol Edilmesi Gereken Sorunlar
- Eşit olmayan küp boyutları:Izgara aralığını, bıçak hizalamasını, besleme stabilitesini ve aşınmış bağlantı parçalarını kontrol edin.
- Ezilmiş veya bulaşmış ürün:Kenar durumunu, ürün sıcaklığını, besleme basıncını ve ürün birikimini kontrol edin.
- Sık sık kenar kırılması:Darbe olup olmadığını, aşırı sertliği, yetersiz kenar desteğini veya parçalar arasında temas olup olmadığını kontrol edin.
- Kısa kullanım ömrü:Aşınma desenini temizlik kimyasalları, ürünün aşındırıcılığı ve çalışma hızıyla karşılaştırın.
- Zor kurulum:Delik merkezlerini, yuvaları, kalınlığı ve kesme yönünü orijinal bıçağa göre tekrar kontrol edin.
Daha fazla tanısal bilgi için makalemize bakın.Gıda işleme bıçakları neden aşınır?.
Özel ve Yedek Bıçak Talepleri
Orijinal parça numarası mevcut değilse, bıçağın her iki tarafının net fotoğraflarını bir cetvel veya boyut çizimiyle birlikte gönderin. Izgaralı bir set için, açıklık boyutunu, çerçeve boyutlarını ve şeritlerin yerleştirilme şeklini ekleyin. Mevcut kesim kalitesi düşükse, ürün kusurunun ve kullanılmış kenarın fotoğrafları da faydalı olacaktır.
Daha fazlasını keşfedingıda işleme makinesi bıçakları ve kesicileri, içermekpul pul dökme ve donmuş kesici bıçaklarıFiyat teklifi almak için,LIJIAN ile iletişime geçinÇiziminiz, örneğiniz veya makine detaylarınızla birlikte.
Sıkça Sorulan Sorular
Kullanılmış bir numuneden doğrama bıçağı yapabilir misiniz?
Evet, çizim mevcut olmadığında örnek referans olarak kullanılabilir. Örnekte aşınma veya deformasyon olup olmadığı kontrol edilmelidir, çünkü aşınmış bir boyutu kopyalamak orijinal uyum sorununu yeniden ortaya çıkarabilir.
Izgara kanadı fiyat teklifi için hangi bilgilere ihtiyaç duyulmaktadır?
Lütfen makine modelini, ızgara açıklığını veya hedef küp boyutunu, dış ölçüleri, şerit kalınlığını, sabitleme detaylarını, ürün tipini ve çalışma sıcaklığını belirtin. Bir çizim veya net örnek fotoğraflar incelemeyi hızlandıracaktır.
Tek bir bıçak malzemesi hem taze hem de dondurulmuş gıdaları kesebilir mi?
Otomatik olarak değil. Dondurulmuş veya sıcaklık kontrollü ürünler, yumuşak ve taze ürünlere göre daha yüksek darbe yükleri oluşturabilir. Malzeme, sertlik ve kenar geometrisi, gerçek kesme koşullarına göre gözden geçirilmelidir.
Yeni bir doğrayıcı bıçağı neden hala kötü kesim yapıyor?
Sorunun nedeni sadece kenar keskinliği değil, ızgara hizalaması, boşluk, besleme basıncı, aşınmış eşleşen parçalar veya ürün sıcaklığı da olabilir. Aşınma desenini ve tüm kesme takımını kontrol etmek genellikle daha iyi bir yanıt verir.