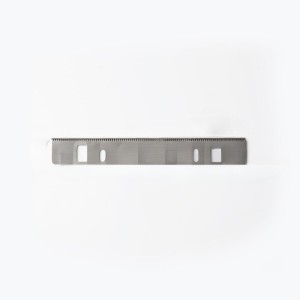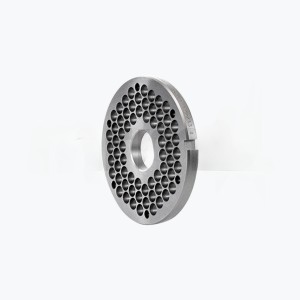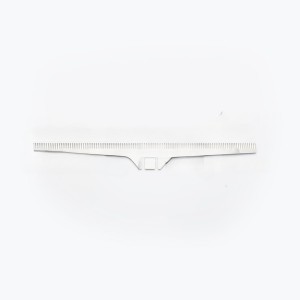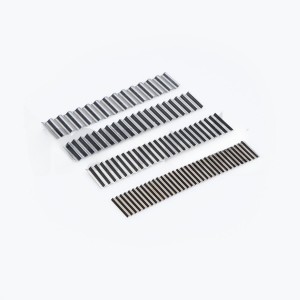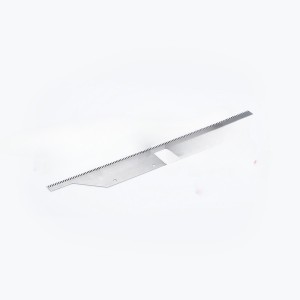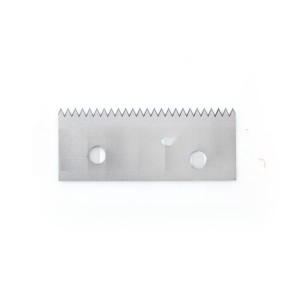
মাংস, পনির এবং সবজি কাটার জন্য ফুড ডাইসার ও গ্রিড ব্লেড
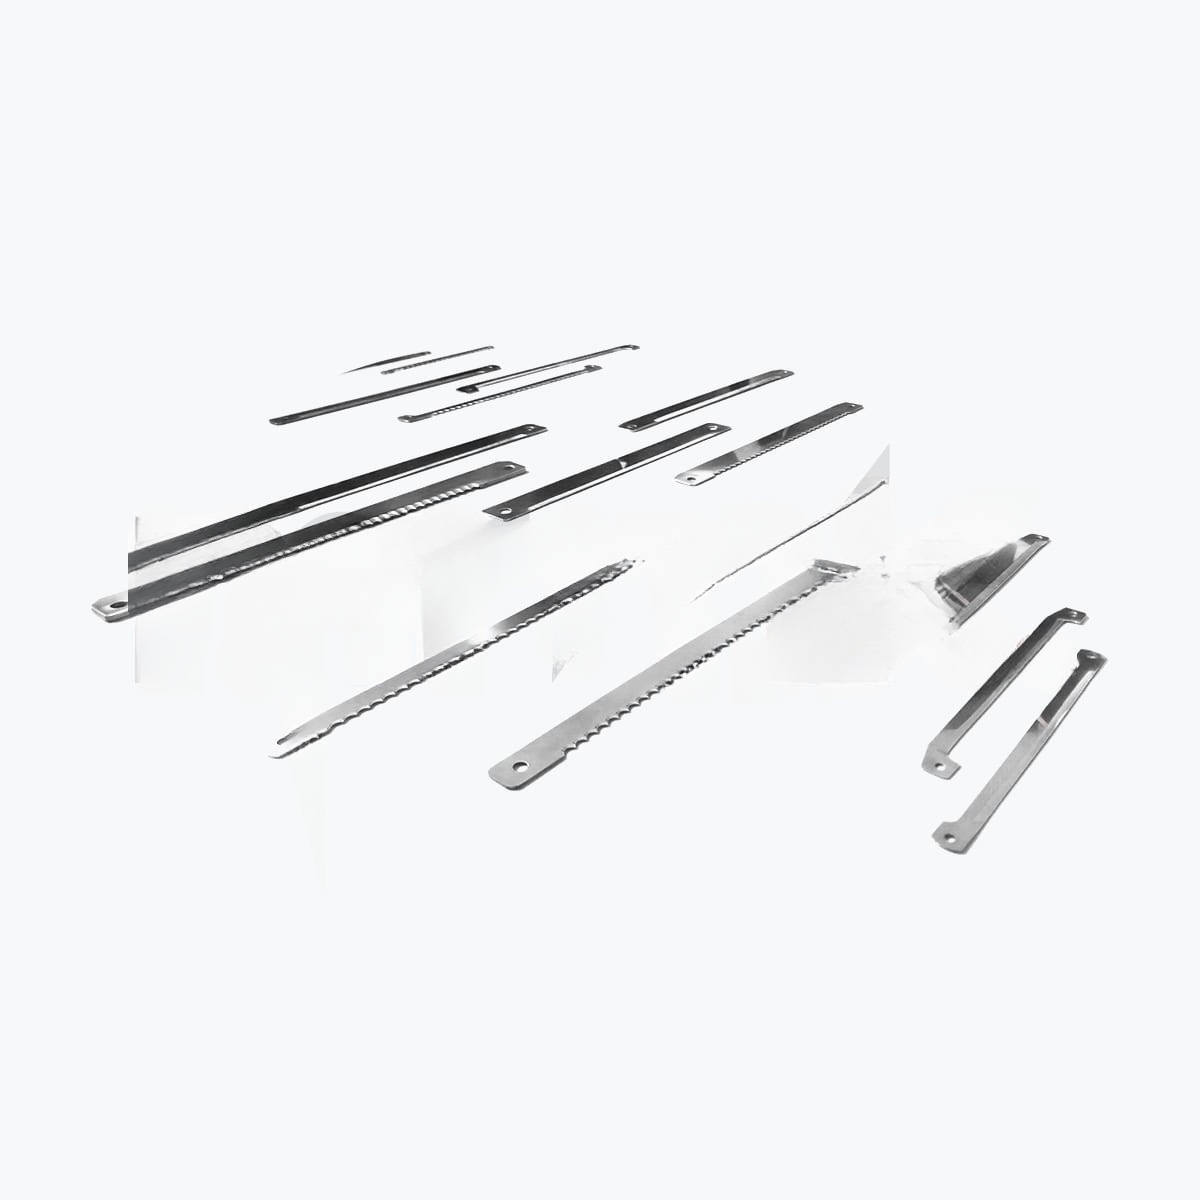
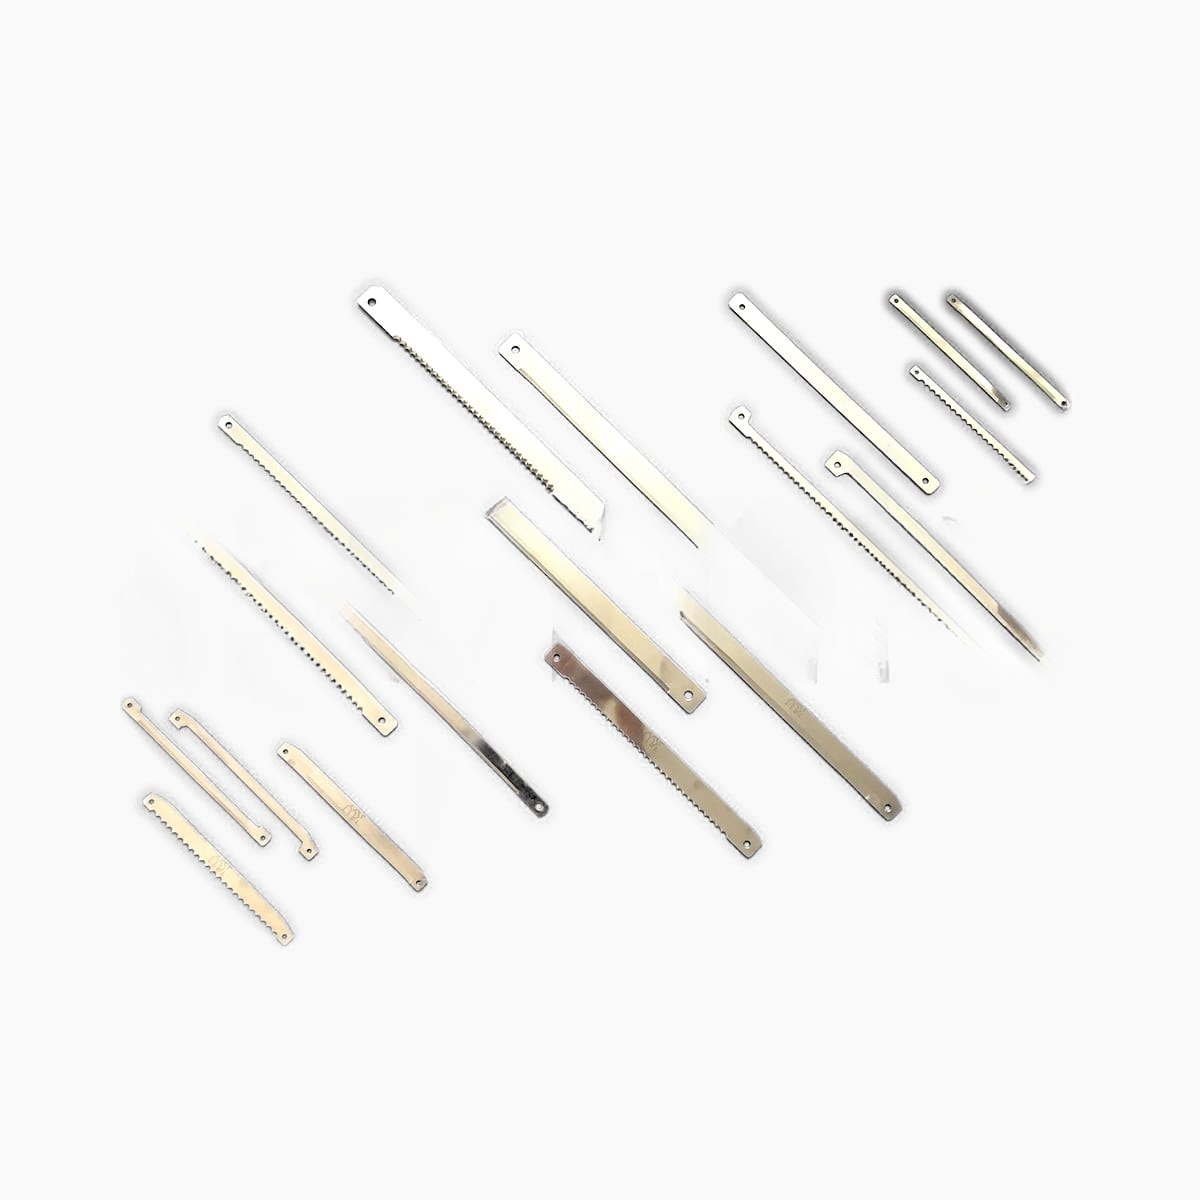
শুধুমাত্র ধারালো হওয়ার কারণেই একটি ডাইসার ব্লেড নির্বাচন করা হয় না। গ্রিডের ফাঁক, ব্লেডের পুরুত্ব, স্থাপনের নির্ভুলতা এবং পণ্যের তাপমাত্রা—এই সবকিছুর উপরই নির্ভর করে যে একটি মেশিন পরিষ্কার ঘনকাকৃতির টুকরো তৈরি করবে, নাকি থেঁতলানো ও অমসৃণ টুকরো তৈরি করবে। লিজিয়ান সরবরাহ করেখাবার কাটার যন্ত্র এবং গ্রিড ব্লেডমাংস, পনির, সবজি এবং অন্যান্য খাদ্য প্রক্রিয়াকরণ লাইনে প্রতিস্থাপন এবং বিশেষ চাহিদার জন্য।
নির্ভরযোগ্য মিলের জন্য, আমরা প্রকৃত প্রয়োগক্ষেত্র থেকেই কাজ করি। একটি ড্রয়িং সবচেয়ে ভালো, কিন্তু উৎপাদনের আগে একটি ব্যবহৃত ব্লেড, মেশিনের তথ্য এবং পরিমাপের একটি সম্পূর্ণ সেটও আমাদের গুরুত্বপূর্ণ জ্যামিতিক গঠন শনাক্ত করতে সাহায্য করতে পারে।
খাদ্য প্রক্রিয়াকরণের জন্য ডাইসার ব্লেড এবং গ্রিড ছুরি
সব ফুড ডাইসারে একই ধরনের কাটিং ব্যবস্থা ব্যবহৃত হয় না। যন্ত্রভেদে, একটি স্লাইসিং নাইফ প্রথমে পণ্যের পুরুত্ব নিয়ন্ত্রণ করে, এবং বৃত্তাকার বা গ্রিড নাইফ ও ক্রসকাট নাইফ বাকি মাপ নির্ধারণ করে। অন্য কিছু যন্ত্র একটি পণ্যের ব্লককে কাটিং গ্রিডের মধ্যে দিয়ে ঠেলে দেয়। এই কারণেই বাইরে থেকে দেখতে একই রকম হলেও, লাগানোর পর দুটি ব্লেডের কার্যকারিতা ভিন্ন হতে পারে।
আমাদের প্রতিস্থাপন-ব্লেড পদ্ধতি হলো শুধু সামগ্রিক দৈর্ঘ্য ও প্রস্থ নকল না করে, কাটার ক্রম এবং সংযোগকারী অংশগুলো নিশ্চিত করা। এর ফলে অপর্যাপ্ত ফাঁক, ঘষা লাগা, পণ্য ছিঁড়ে যাওয়া বা প্রান্তের অকাল ক্ষতির ঝুঁকি কমে যায়।
সাধারণ পণ্য এবং কাটার কাজ
- মাংস ও পোল্ট্রি:তাজা, শীতল বা তাপমাত্রা-নিয়ন্ত্রিত পণ্য থেকে নেওয়া ঘনক, ফালি এবং অংশ।
- পনির এবং দুগ্ধজাত পণ্য:নিয়মিত কিউব বা স্ট্রিপ, যেখানে পরিষ্কার পৃষ্ঠতল এবং পণ্যের কম ঘর্ষণ গুরুত্বপূর্ণ।
- শাকসবজি ও ফল:প্রস্তুতকৃত খাবার এবং পরবর্তী প্রক্রিয়াকরণ লাইনের জন্য টুকরো করা উপাদান।
- হিমায়িত বা শক্ত পণ্য:এমন সব প্রয়োগের ক্ষেত্রে যেখানে অভিঘাত ভার এবং প্রান্তীয় অবলম্বন সতর্কতার সাথে বিবেচনা করতে হবে।
ব্লেড বেছে নেওয়ার জন্য শুধু পণ্যের নামই যথেষ্ট নয়। উদাহরণস্বরূপ, ঠান্ডা মাংস এবং শক্ত হিমায়িত খণ্ড একটি ব্লেডের ধারের উপর সম্পূর্ণ ভিন্ন ধরনের চাপ সৃষ্টি করে। শুধু “একটি স্টেইনলেস ডাইসার ব্লেড” না চেয়ে, আমাদেরকে পণ্যটি এবং কাটার স্থানে এর আনুমানিক তাপমাত্রা জানান।
একটি প্রতিস্থাপন ডাইসার ব্লেডের জন্য প্রয়োজনীয় স্পেসিফিকেশন
| তথ্য | কেন এটি গুরুত্বপূর্ণ |
|---|---|
| মেশিন প্রস্তুতকারক এবং মডেল | কাটার ব্যবস্থা এবং স্থাপনের পদ্ধতি শনাক্ত করতে সাহায্য করে। |
| ড্রয়িং, পার্ট নম্বর বা ব্যবহৃত নমুনা | জ্যামিতি ও টলারেন্সের জন্য সবচেয়ে নির্ভরযোগ্য তথ্যসূত্র প্রদান করে। |
| গ্রিড খোলার জায়গা বা প্রয়োজনীয় ঘনকের আকার | টার্গেট কাট এবং গ্রিড উপাদানগুলোর মধ্যকার সম্পর্ক নির্ধারণ করে। |
| দৈর্ঘ্য, প্রস্থ এবং পুরুত্ব | ফিট, দৃঢ়তা এবং ফাঁক নিয়ন্ত্রণ করে। |
| ছিদ্রের অবস্থান, খাঁজ এবং স্থির করার বিবরণ | স্থাপন ও সারিবদ্ধকরণের সমস্যা প্রতিরোধ করে। |
| প্রান্তের অবস্থান, বেভেল এবং কাটার দিক | ব্লেডটি উদ্দিষ্ট দিকে কাজ করা নিশ্চিত করে। |
| খাদ্য পণ্য এবং প্রক্রিয়াকরণের তাপমাত্রা | উপাদান, কাঠিন্য এবং প্রান্তের জ্যামিতিক গঠন সংক্রান্ত সিদ্ধান্ত গ্রহণে নির্দেশনা প্রদান করে। |
উপাদান এবং প্রান্ত নির্বাচন সম্পর্কে আমরা যেভাবে চিন্তা করি
প্রতিটি ফুড ডাইসিং মেশিনের জন্য কোনো একটি নির্দিষ্ট “সেরা ইস্পাত” নেই। ভেজা এবং ঘন ঘন পরিষ্কার করা হয় এমন পরিবেশে ক্ষয় প্রতিরোধ ক্ষমতা গুরুত্বপূর্ণ, তবে এর পাশাপাশি ক্ষয় প্রতিরোধ ক্ষমতা, দৃঢ়তা এবং ধারের স্থিতিশীলতাও জরুরি। একটি খুব শক্ত ও পাতলা ধার নিয়ন্ত্রিত প্রয়োগে ধারালো থাকতে পারে, কিন্তু হাড়ের টুকরো, শক্ত হিমায়িত পণ্য বা মেশিনের ত্রুটিপূর্ণ অ্যালাইনমেন্টের সংস্পর্শে এলে তা দুর্বল হয়ে পড়ে।
আমাদের বাস্তবসম্মত দৃষ্টিভঙ্গি হলো, ব্লেডের ত্রুটির ধরণ বিবেচনা করে তা নির্বাচন করা। যদি বিদ্যমান ব্লেডটি বেঁকে যায় বা ভেঙে যায়, তবে কেবল আরও ধারালো প্রান্তের অনুরোধ করলে সমস্যাটি আরও বাড়তে পারে। আমাদের প্রথমে জানতে হবে যে সমস্যাটি উপাদানের ক্ষয়, আঘাত, গ্রিডে বাধা, অপর্যাপ্ত দূরত্ব বা পণ্যের অবস্থা থেকে আসছে কিনা।
পাশা খেলার সাধারণ সমস্যাগুলো পরীক্ষা করে দেখুন
- অসম ঘনকের আকার:গ্রিড স্পেসিং, ব্লেড অ্যালাইনমেন্ট, ফিড স্ট্যাবিলিটি এবং ক্ষয়প্রাপ্ত সংযোগকারী উপাদানগুলো পরীক্ষা করুন।
- চূর্ণ বা মাখানো পণ্য:প্রান্তের অবস্থা, পণ্যের তাপমাত্রা, ফিড প্রেশার এবং পণ্যের গঠন পরীক্ষা করুন।
- ঘন ঘন প্রান্ত ভেঙে যাওয়া:আঘাত, অতিরিক্ত কাঠিন্য, প্রান্তের অপর্যাপ্ত অবলম্বন বা অংশগুলির মধ্যে সংস্পর্শ পরীক্ষা করুন।
- স্বল্প পরিষেবা জীবন:পরিষ্কারক রাসায়নিক, পণ্যের ঘর্ষণ ক্ষমতা এবং পরিচালন গতির সাথে ক্ষয়ের ধরণ তুলনা করুন।
- ইনস্টলেশন কঠিন:মূল ব্লেডের সাথে মিলিয়ে ছিদ্রের কেন্দ্র, খাঁজ, পুরুত্ব এবং কাটার দিক পুনরায় পরীক্ষা করুন।
রোগ নির্ণয় সংক্রান্ত আরও নির্দেশনার জন্য আমাদের নিবন্ধটি দেখুন।খাবার প্রক্রিয়াজাতকরণের ব্লেড কেন ক্ষয় হয়ে যায়.
কাস্টম এবং প্রতিস্থাপন ব্লেড সংক্রান্ত অনুসন্ধান
মূল পার্ট নম্বর পাওয়া না গেলে, একটি রুলার বা মাপের স্কেচসহ ব্লেডের উভয় পাশের স্পষ্ট ছবি পাঠান। গ্রিড সেটের ক্ষেত্রে, খোলার আকার, ফ্রেমের মাপ এবং স্ট্রিপগুলো কীভাবে বসানো আছে তা উল্লেখ করুন। বর্তমান কাটার মান খারাপ হলে, পণ্যের ত্রুটি এবং ব্যবহৃত প্রান্তের ছবিও সহায়ক হতে পারে।
আরও অন্বেষণ করুনখাদ্য প্রক্রিয়াকরণ মেশিনের ছুরি এবং ব্লেডযার মধ্যে রয়েছেফ্লেকার এবং হিমায়িত কাটার ব্লেডউদ্ধৃতির জন্য,লিজিয়ানের সাথে যোগাযোগ করুনআপনার অঙ্কন, নমুনা বা মেশিনের বিবরণ সহ।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আপনি কি একটি ব্যবহৃত নমুনা থেকে ডাইসার ব্লেড তৈরি করতে পারবেন?
হ্যাঁ, কোনো ড্রয়িং উপলব্ধ না থাকলে একটি নমুনা রেফারেন্স হিসেবে ব্যবহার করা যেতে পারে। নমুনাটিতে কোনো ক্ষয় বা বিকৃতি আছে কিনা তা পরীক্ষা করা উচিত, কারণ ক্ষয়প্রাপ্ত মাপ নকল করলে মূল ফিটিং-এর সমস্যাটি পুনরায় দেখা দিতে পারে।
গ্রিড ব্লেডের মূল্য উদ্ধৃতির জন্য কী কী তথ্য প্রয়োজন?
অনুগ্রহ করে মেশিনের মডেল, গ্রিড ওপেনিং বা টার্গেট কিউব সাইজ, বাইরের মাপ, স্ট্রিপের পুরুত্ব, ফিক্সিংয়ের বিবরণ, পণ্যের ধরন এবং অপারেটিং তাপমাত্রা প্রদান করুন। একটি ড্রয়িং বা নমুনার স্পষ্ট ছবি দিলে পর্যালোচনা দ্রুত হবে।
একই ব্লেডের উপাদান দিয়ে কি তাজা ও হিমায়িত খাবার প্রস্তুত করা যায়?
স্বয়ংক্রিয়ভাবে নয়। নরম ও তাজা পণ্যের তুলনায় হিমায়িত বা তাপমাত্রা-নিয়ন্ত্রিত পণ্য বেশি অভিঘাত বল তৈরি করতে পারে। প্রকৃত কাটার অবস্থার নিরিখে উপাদান, কাঠিন্য এবং প্রান্তের জ্যামিতি পর্যালোচনা করা উচিত।
কেন একটি নতুন ডাইসার ব্লেড দিয়েও ভালোভাবে কাটা যায় না?
শুধুমাত্র প্রান্তের তীক্ষ্ণতাই এর কারণ নয়, বরং গ্রিড অ্যালাইনমেন্ট, ক্লিয়ারেন্স, ফিড প্রেশার, ক্ষয়প্রাপ্ত সংযোগকারী অংশ বা পণ্যের তাপমাত্রাও হতে পারে। ক্ষয়ের ধরণ এবং সম্পূর্ণ কাটিং সেট পরীক্ষা করলে সাধারণত আরও ভালো উত্তর পাওয়া যায়।