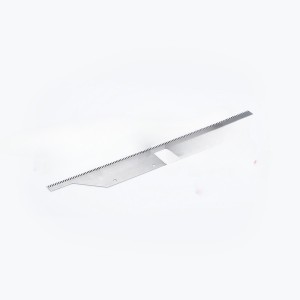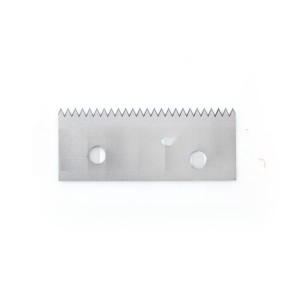
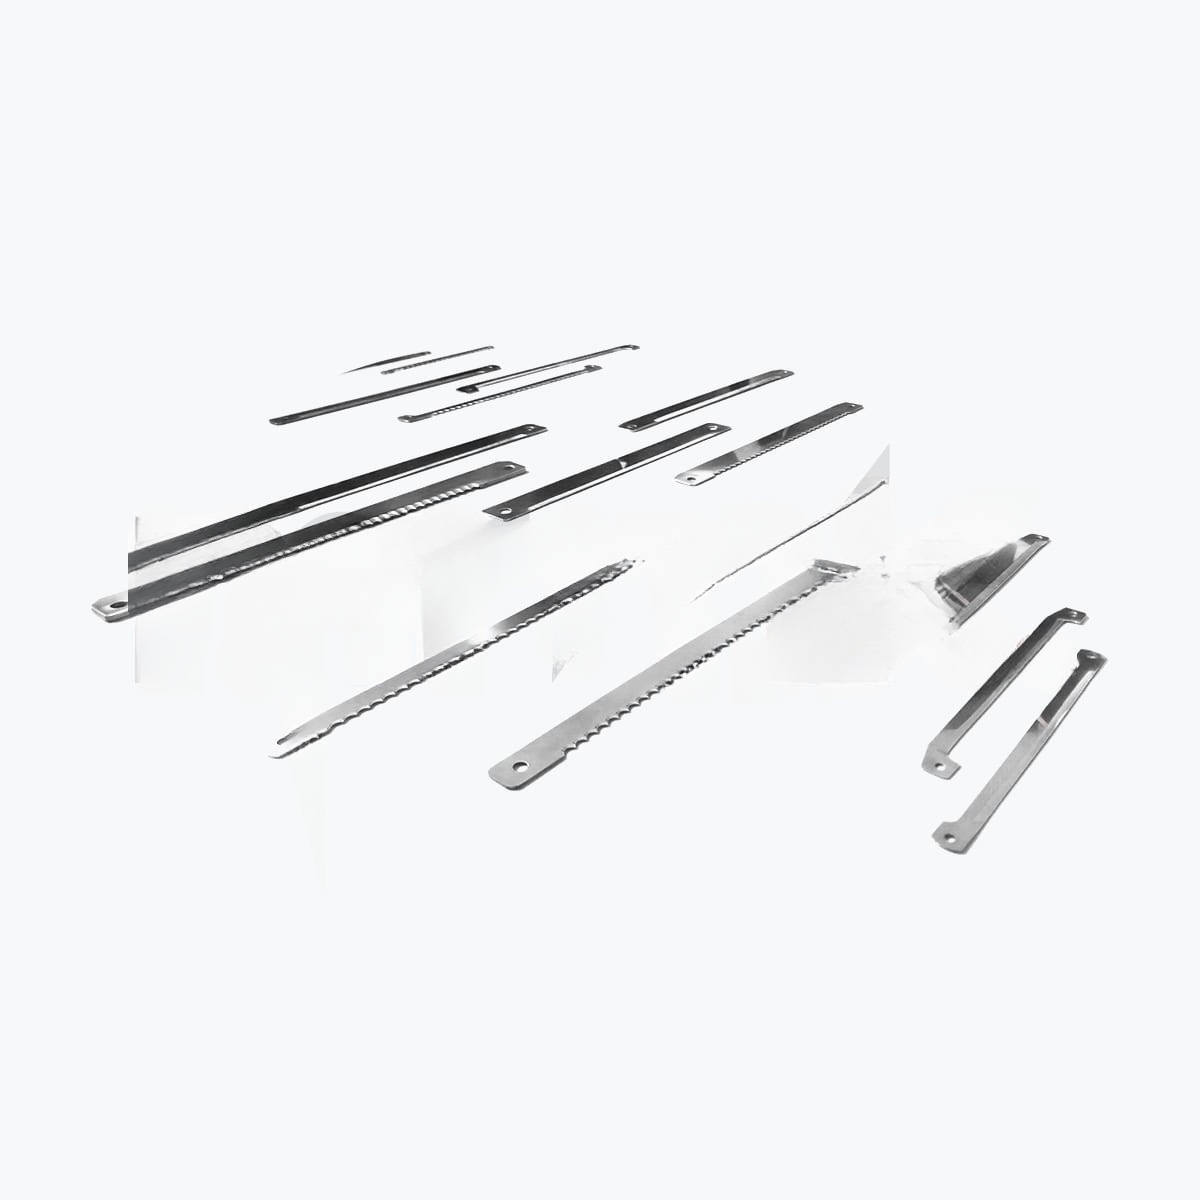
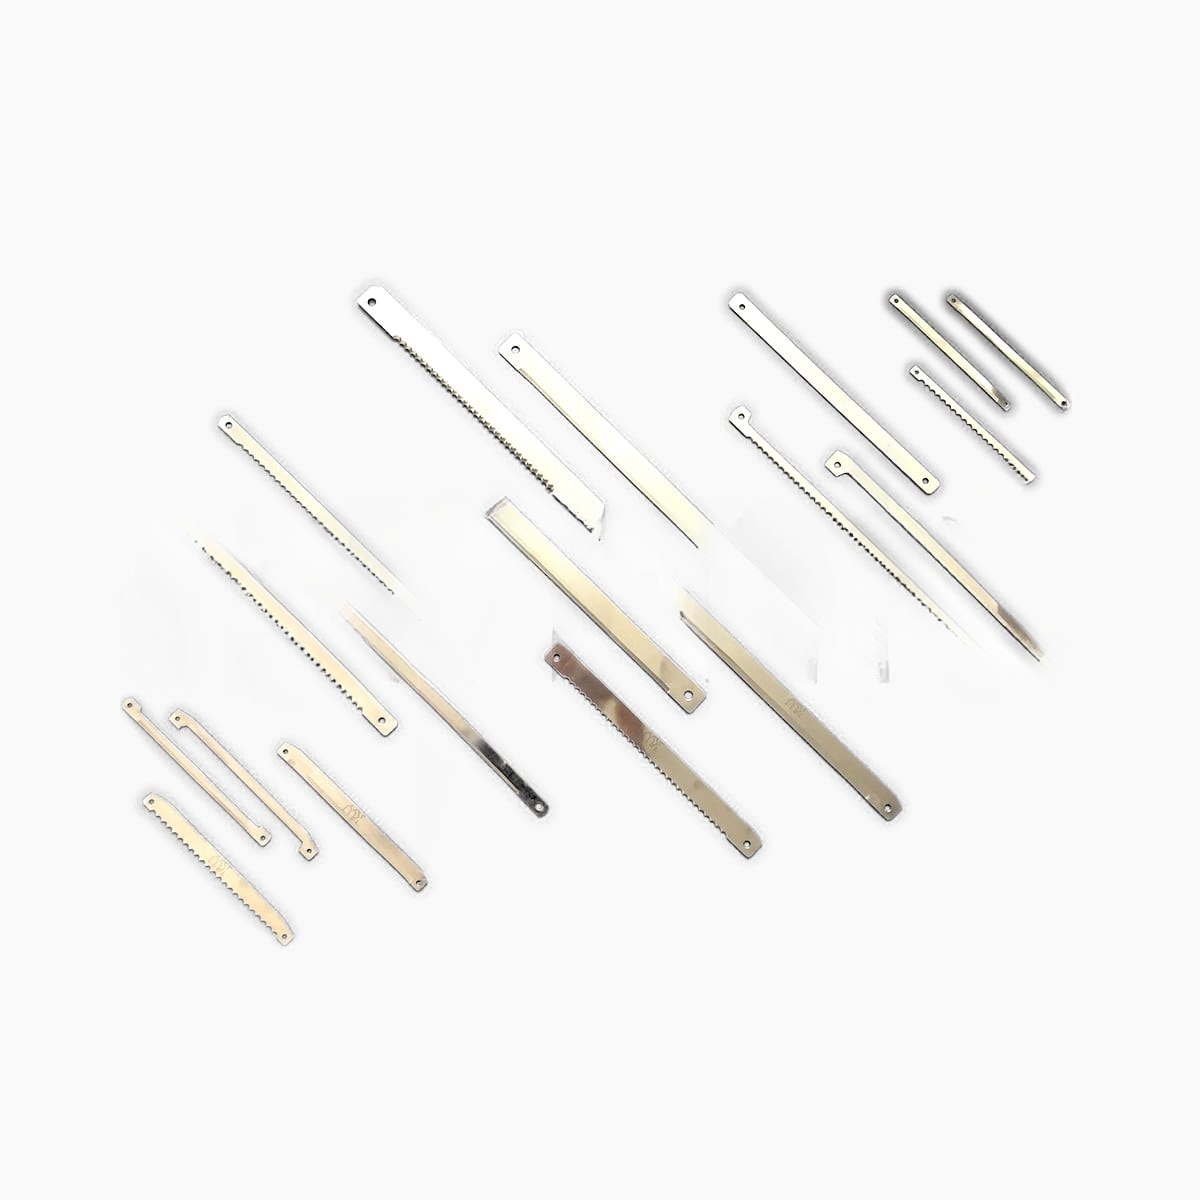
मांस, पनीर और सब्जियों के लिए फूड डाइसर और ग्रिड ब्लेड
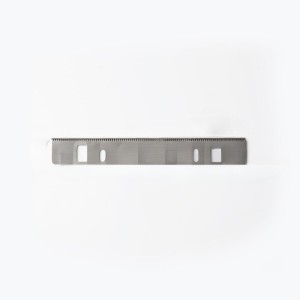
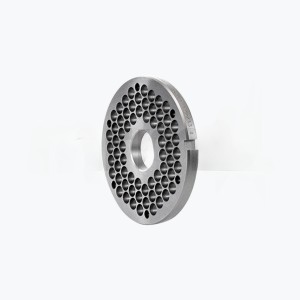
डाइसर ब्लेड का चयन केवल उसकी तीक्ष्णता के आधार पर नहीं किया जाता है। ग्रिड का खुला भाग, ब्लेड की मोटाई, फिटिंग की सटीकता और उत्पाद का तापमान, ये सभी कारक इस बात पर प्रभाव डालते हैं कि मशीन साफ-सुथरे क्यूब्स बनाएगी या कुचले हुए, असमान टुकड़े। LIJIAN आपूर्ति करता है।फूड डाइसर और ग्रिड ब्लेडमांस, पनीर, सब्जी और अन्य खाद्य प्रसंस्करण लाइनों में प्रतिस्थापन और अनुकूलित आवश्यकताओं के लिए।
सटीक मिलान के लिए, हम वास्तविक उपकरण के आधार पर काम करते हैं। ड्राइंग सबसे अच्छा तरीका है, लेकिन इस्तेमाल किया हुआ ब्लेड, मशीन की जानकारी और माप का पूरा सेट भी उत्पादन से पहले महत्वपूर्ण ज्यामिति की पहचान करने में हमारी मदद कर सकता है।
खाद्य प्रसंस्करण के लिए डाइसर ब्लेड और ग्रिड नाइफ
खाद्य पदार्थों को काटने वाली सभी मशीनों में एक जैसी कटिंग व्यवस्था नहीं होती है। उपकरण के प्रकार के आधार पर, स्लाइसिंग नाइफ पहले उत्पाद की मोटाई को नियंत्रित करता है, जबकि गोलाकार या ग्रिड नाइफ और क्रॉसकट नाइफ बाकी आयामों को निर्धारित करते हैं। कुछ मशीनें उत्पाद के एक ब्लॉक को कटिंग ग्रिड से धकेलती हैं। यही कारण है कि एक समान बाहरी आकार वाले दो ब्लेड भी स्थापित होने के बाद अलग-अलग कार्य कर सकते हैं।
ब्लेड बदलने के हमारे तरीके में, हम केवल कुल लंबाई और चौड़ाई की नकल नहीं करते, बल्कि काटने के क्रम और मिलान वाले हिस्सों की पुष्टि करते हैं। इससे अपर्याप्त क्लीयरेंस, रगड़, उत्पाद के फटने या समय से पहले ब्लेड के खराब होने का खतरा कम हो जाता है।
विशिष्ट उत्पाद और कटिंग कार्य
- मांस और पॉल्ट्री:ताजे, ठंडे या तापमान नियंत्रित उत्पाद से प्राप्त क्यूब्स, स्ट्रिप्स और पोर्शन।
- पनीर और दुग्ध उत्पाद:नियमित घन या पट्टियाँ जहाँ साफ सतहें और कम उत्पाद घर्षण मायने रखते हैं।
- सब्ज़ियां और फल:तैयार भोजन और आगे की प्रसंस्करण लाइनों के लिए बारीक कटे हुए अवयवों को।
- जमे हुए या ठोस उत्पाद:ऐसे अनुप्रयोग जिनमें प्रभाव भार और किनारे के समर्थन पर सावधानीपूर्वक विचार करना आवश्यक है।
केवल उत्पाद का नाम देखकर ब्लेड का चुनाव करना पर्याप्त नहीं है। उदाहरण के लिए, ठंडा मांस और जमे हुए टुकड़े ब्लेड पर अलग-अलग तरह का दबाव डालते हैं। कृपया हमें उत्पाद का नाम और काटने के समय उसका अनुमानित तापमान बताएं, न कि केवल "स्टेनलेस स्टील का डाइसर ब्लेड" मांगें।
डाइसर ब्लेड के प्रतिस्थापन के लिए आवश्यक विशिष्टताएँ
| जानकारी | यह क्यों मायने रखती है |
|---|---|
| मशीन निर्माता और मॉडल | इससे कटिंग व्यवस्था और माउंटिंग विधि की पहचान करने में मदद मिलती है। |
| चित्र, भाग संख्या या प्रयुक्त नमूना | यह ज्यामिति और सहनशीलता के लिए सबसे विश्वसनीय संदर्भ प्रदान करता है। |
| ग्रिड खोलने का स्थान या आवश्यक घन का आकार | यह लक्ष्य कट और ग्रिड घटकों के बीच संबंध को परिभाषित करता है। |
| लंबाई, चौड़ाई और मोटाई | नियंत्रण, फिटिंग, कठोरता और क्लीयरेंस। |
| छेद की स्थिति, स्लॉट और फिक्सिंग विवरण | स्थापना और संरेखण संबंधी समस्याओं को रोकता है। |
| किनारे की स्थिति, बेवल और काटने की दिशा | यह सुनिश्चित करता है कि ब्लेड इच्छित दिशा में काम करे। |
| खाद्य उत्पाद और प्रसंस्करण तापमान | यह सामग्री, कठोरता और किनारे की ज्यामिति संबंधी निर्णयों का मार्गदर्शन करता है। |
हम सामग्री और धार के चयन के बारे में कैसे सोचते हैं
खाद्य पदार्थों को काटने वाली हर मशीन के लिए कोई एक "सर्वश्रेष्ठ स्टील" नहीं है। नम और बार-बार साफ किए जाने वाले वातावरण में जंग प्रतिरोध महत्वपूर्ण है, लेकिन घिसाव प्रतिरोध, मजबूती और धार की स्थिरता भी मायने रखती है। एक बहुत कठोर, पतली धार नियंत्रित उपयोग में तेज रह सकती है, लेकिन हड्डी के टुकड़ों, जमे हुए सख्त उत्पादों या मशीन के गलत संरेखण के संपर्क में आने पर कमजोर हो सकती है।
हमारा व्यावहारिक दृष्टिकोण यह है कि खराबी के प्रकार के आधार पर ब्लेड का चयन किया जाए। यदि मौजूदा ब्लेड मुड़ता है या उसमें दरारें आती हैं, तो केवल तेज धार वाला ब्लेड मंगवाने से समस्या और भी गंभीर हो सकती है। हमें पहले यह जानना होगा कि समस्या सामग्री के घिसाव, प्रभाव, ग्रिड में रुकावट, गलत क्लीयरेंस या उत्पाद की स्थिति के कारण है या नहीं।
डाइसिंग में आने वाली आम समस्याएं जिनकी जांच करनी चाहिए
- घन का आकार असमान है:ग्रिड स्पेसिंग, ब्लेड अलाइनमेंट, फीड स्टेबिलिटी और घिसे हुए मिलान घटकों की जांच करें।
- कुचला हुआ या फैला हुआ उत्पाद:किनारे की स्थिति, उत्पाद का तापमान, फीड प्रेशर और उत्पाद के जमाव की जांच करें।
- किनारों का बार-बार टूटना:प्रभाव, अत्यधिक कठोरता, अपर्याप्त किनारा समर्थन या भागों के बीच संपर्क की जांच करें।
- कम सेवा अवधि:सफाई रसायनों, उत्पाद की अपघर्षकता और परिचालन गति के साथ घिसाव के पैटर्न की तुलना करें।
- स्थापना में कठिनाई:मूल ब्लेड के आधार पर छेद के केंद्र, खांचे, मोटाई और काटने की दिशा की दोबारा जांच करें।
अधिक नैदानिक मार्गदर्शन के लिए, हमारा लेख देखें।खाद्य प्रसंस्करण ब्लेड क्यों घिस जाते हैं?.
कस्टम और रिप्लेसमेंट ब्लेड संबंधी पूछताछ
यदि मूल पार्ट नंबर उपलब्ध न हो, तो ब्लेड के दोनों तरफ की स्पष्ट तस्वीरें, साथ में एक रूलर या माप रेखाचित्र भेजें। ग्रिड सेट के लिए, ओपनिंग का आकार, फ्रेम के आयाम और स्ट्रिप्स की स्थिति भी शामिल करें। यदि वर्तमान कट की गुणवत्ता खराब है, तो उत्पाद की खराबी और उपयोग किए गए किनारे की तस्वीरें भी उपयोगी होंगी।
और ज्यादा खोजेंखाद्य प्रसंस्करण मशीन के चाकू और ब्लेड, शामिलफ्लेकर और फ्रोजन कटर ब्लेडउद्धरण के लिए,लीजियान से संपर्क करेंअपने चित्र, नमूने या मशीन के विवरण के साथ।
अक्सर पूछे जाने वाले प्रश्नों
क्या आप इस्तेमाल किए गए नमूने से डाइसर ब्लेड बना सकते हैं?
जी हां, जब कोई ड्राइंग उपलब्ध न हो तो नमूने का उपयोग संदर्भ के रूप में किया जा सकता है। नमूने में घिसावट या विकृति की जांच अवश्य कर लेनी चाहिए, क्योंकि घिसे हुए आयाम की नकल करने से मूल फिटिंग की समस्या फिर से उत्पन्न हो सकती है।
ग्रिड ब्लेड के कोटेशन के लिए कौन सी जानकारी आवश्यक है?
कृपया मशीन मॉडल, ग्रिड ओपनिंग या टारगेट क्यूब का आकार, बाहरी आयाम, स्ट्रिप की मोटाई, फिक्सिंग विवरण, उत्पाद का प्रकार और परिचालन तापमान प्रदान करें। ड्राइंग या स्पष्ट नमूना तस्वीरें समीक्षा को और भी आसान बना देंगी।
क्या एक ही ब्लेड सामग्री से ताजा और जमे हुए दोनों प्रकार के खाद्य पदार्थों को कवर किया जा सकता है?
स्वचालित रूप से नहीं। जमे हुए या तापमान नियंत्रित उत्पाद नरम, ताजे उत्पादों की तुलना में अधिक प्रभाव भार उत्पन्न कर सकते हैं। वास्तविक कटाई की स्थिति के अनुसार सामग्री, कठोरता और धार की ज्यामिति की समीक्षा की जानी चाहिए।
एक नए डाइसर ब्लेड से भी खराब कटाई क्यों होती है?
इसका कारण केवल धार की तीक्ष्णता ही नहीं, बल्कि ग्रिड संरेखण, क्लीयरेंस, फीड प्रेशर, घिसे हुए मिलान वाले पुर्जे या उत्पाद का तापमान भी हो सकता है। घिसाव के पैटर्न और पूरे कटिंग सेट की जाँच करने से आमतौर पर बेहतर उत्तर मिल जाता है।